
Что именно требуется напечатать?
Это первый вопрос, который стоит задать до сравнения SLA и FDM.
Если нужен крупный технический корпус для проверки габаритов, один набор требований может привести к FDM. Если требуется небольшой прототип с тонкими пазами, аккуратными криволинейными поверхностями и мелкими сборочными элементами, логичным кандидатом становится фотополимерная печать. Если деталь должна работать под нагрузкой или при повышенной температуре, выбор может снова измениться — уже из-за материала.
Поэтому вопрос «что лучше — SLA или FDM?» слишком общий.
Для реального инженерного проекта полезнее спросить:
какие свойства должна иметь конкретная напечатанная деталь и какую проверку она должна пройти?
Именно от этого должны зависеть оборудование, материал, ориентация, поддержки и постобработка.
Сначала уточним терминологию: SLA — не название всех resin-принтеров
В поисковых запросах выражение «SLA печать или FDM печать» часто используется как упрощённое сравнение resin-печати с печатью термопластичной нитью. Для практического поиска это понятно, однако технически такое обозначение требует уточнения.
Согласно терминологии ISO/ASTM, vat photopolymerization — это категория аддитивных процессов, в которой жидкий фотополимер в ванне избирательно отверждается светом.
Внутри этой категории существуют разные способы формирования слоя.
При традиционной лазерной SLA световое пятно последовательно сканирует необходимые участки слоя.
В LCD/MSLA-системе слой экспонируется через жидкокристаллическую маску.
В DLP используется проецируемое изображение слоя.
FDM/FFF относится к другой логике процесса: термопластичная нить нагревается, расплавленный материал подаётся через сопло и укладывается по заданной траектории слой за слоем. Такой принцип также описывает NIOSH при сравнении распространённых процессов 3D-печати.
Поэтому далее выражение SLA или FDM используется как поисково понятная формулировка, а там, где это важно технически, речь идёт шире о:
фотополимерной печати SLA/LCD/MSLA
против
FDM/FFF material extrusion.
Выбор начинается с размера детали
Размер модели может сразу изменить набор рациональных вариантов.
Если требуется крупный, относительно простой макет:
- большой корпус;
- кожух;
- геометрический шаблон;
- объёмная проверочная модель;
- крупная деталь, где мелкие элементы не являются критическими,
FDM часто имеет практические преимущества.
Экструзионная система позволяет строить деталь непосредственно из термопластичного материала и не требует ванны с жидкой смолой, последующей промывки поверхности от неотверждённого фотополимера и UV-постотверждения.
Но правило «большая деталь = FDM» также нельзя считать универсальным.
При крупной детали полезно проверить не только наличие достаточного рабочего объёма, но и:
как долго будет выполняться полный цикл;
сколько материала потребуется;
какова площадь поддержек;
как деталь будет сниматься;
поместится ли она в оборудование для последующих операций;
насколько удобно её измерять после изготовления.
Мелкие элементы: что должно реально сохраниться на прототипе?
Следующий вопрос — насколько важны небольшие конструктивные элементы.
Например:
тонкие прорези;
небольшие отверстия;
мелкие надписи как часть геометрии;
миниатюрные рёбра;
текстуры;
малые радиусы;
тонкие декоративные элементы;
сложные криволинейные переходы.
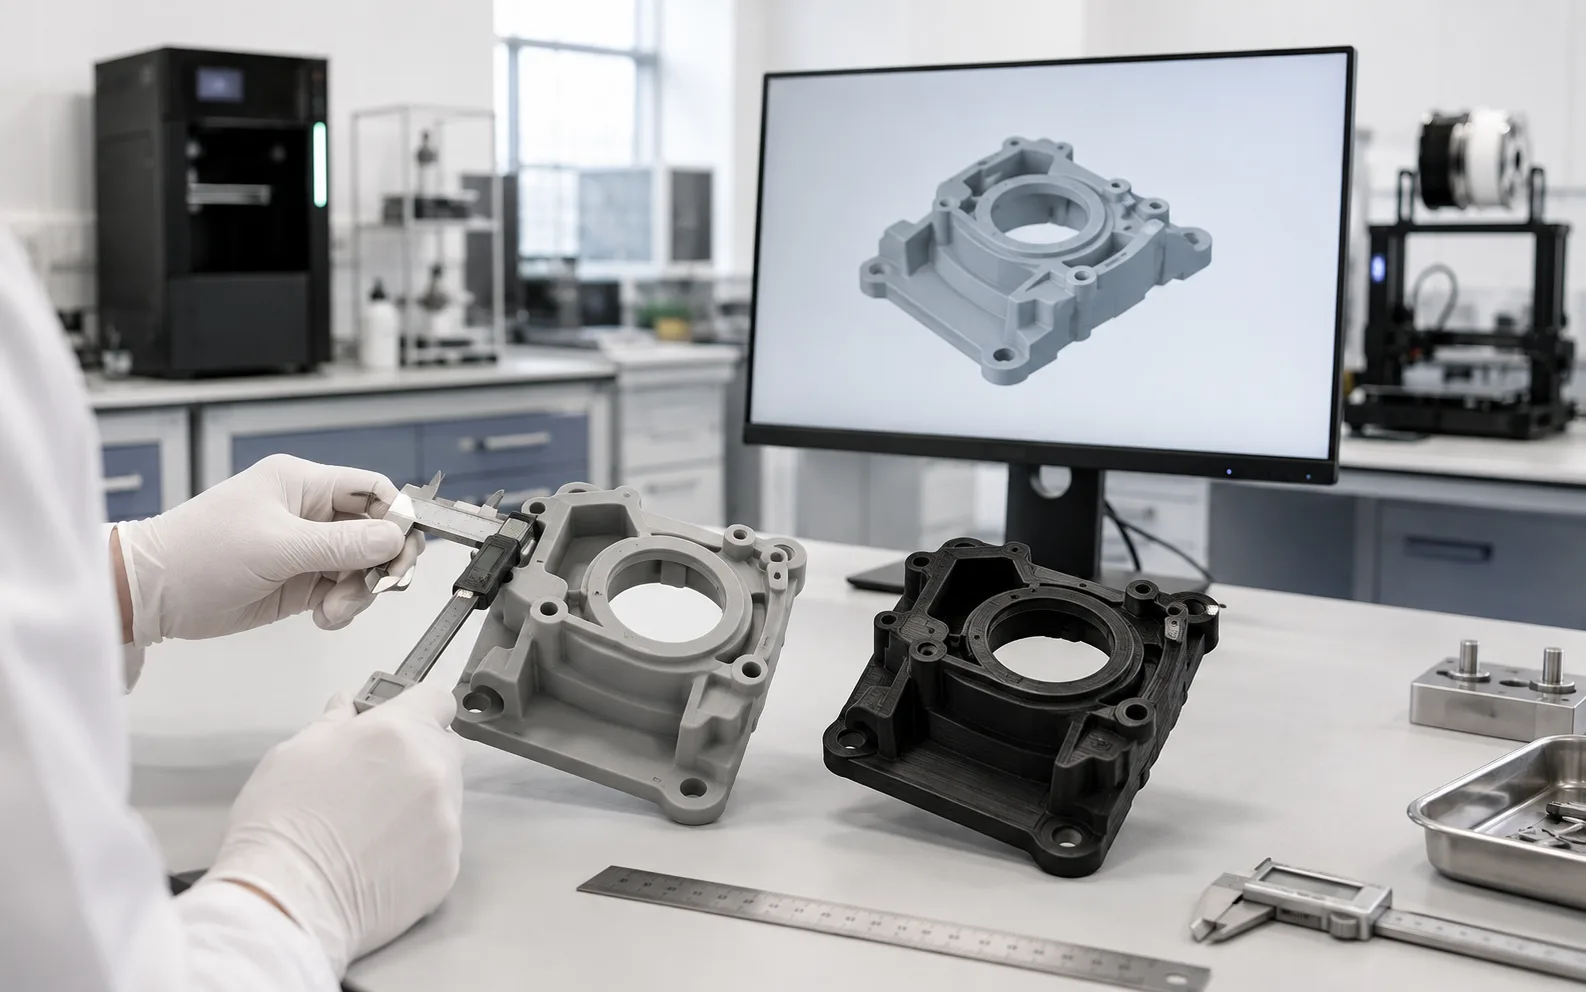
Однако нельзя сделать из этого вывод:
«SLA всегда точнее FDM на определённое количество микрон».
Такого универсального числа не существует.
Фактический результат зависит от:
оборудования;
материала;
ориентации;
экспозиции или режима экструзии;
температурного режима;
поддержек;
геометрии;
постобработки;
измеряемого элемента.
Номинальная высота слоя или размер пикселя сами по себе не являются допуском готовой детали. Текущие материалы Yidimu по SLA и LCD также отдельно разграничивают разрешение, размерную точность и повторяемость.
Поверхность: нужно ли просто увидеть форму или оценить внешний вид?
Для appearance prototype поверхность может быть одной из главных причин выбора процесса.
Представим переднюю панель изделия.
Инженер хочет оценить:
радиусы корпуса;
переход между поверхностями;
посадку кнопок;
расположение декоративных линий;
зазор вокруг дисплея;
общее визуальное впечатление.
Если выраженная структура слоёв будет мешать этой оценке, фотополимерная печать может оказаться более удобным кандидатом.
FDM при этом не становится «плохой» технологией.
Если поверхность не является критичной, а цель — проверить общий объём, расположение компонентов или доступ к узлу, типичная структура экструзионных слоёв может вообще не мешать инженерной оценке.
Не следует оплачивать и организовывать более сложную поверхность, если проекту она не нужна.
Тонкие стенки и тонкие элементы нужно оценивать отдельно
Тонкая стенка — не просто размер в CAD.
При фотополимерной печати необходимо учитывать:
ориентацию;
поддержки;
силы отделения слоя;
поведение смолы;
деформацию во время печати;
изменения при UV-постотверждении.
При FDM возникают другие вопросы:
может ли стенка быть стабильно сформирована выбранным соплом и траекторией;
сколько контуров получится;
как будет вести себя расплавленный термопласт;
будет ли геометрия стабильна при охлаждении;
достаточна ли прочность в направлении между слоями.
Поэтому нельзя выбрать процесс только по минимальной толщине, указанной в рекламной таблице принтера.
Нужна тестовая геометрия, близкая к реальной детали.
Поддержки: обе технологии требуют планирования, но проблемы разные
Иногда FDM и resin-печать сравнивают так, будто поддержка является недостатком только одной технологии.
Это неверно.
В обоих процессах ориентация может создать зоны, которым требуется дополнительная поддержка.
Но последствия различаются.
Для фотополимерной детали расположение поддержек влияет на:
стабильность построения;
силы отделения;
следы на поверхности;
последующее удаление;
возможность сохранить критический интерфейс;
ручную финишную обработку.
Для FDM поддержка также может оставить следы и увеличить время ручной обработки, особенно внутри отверстий, под нависающими элементами или вокруг сложной геометрии.
Поэтому перед печатью нужно спросить:
где находится функциональная поверхность и можно ли разместить модель так, чтобы не испортить её поддержками?
Choose by Part Requirement
| Требование к детали | Сначала рассмотреть FDM/FFF, если… | Сначала рассмотреть фотополимерную печать, если… | Что проверить до выбора |
|---|---|---|---|
| Крупная простая форма | Главная задача — объём, габарит или грубая проверка конструкции | Поверхность и мелкие элементы крупной модели действительно критичны | Рабочий объём, расход материала, полный цикл |
| Мелкие элементы | Элементы достаточно крупные для выбранной экструзионной системы | Необходимо сохранить небольшой рельеф, отверстия, текстуры или тонкие переходы | Реальная тестовая деталь, а не только номинальное разрешение |
| Внешний вид | Слои не мешают оценке формы | Нужна аккуратная визуальная поверхность | Ориентация, следы поддержек, финиш |
| Тонкие элементы | Геометрия соответствует соплу, траектории и материалу | Тонкие элементы подходят выбранной смоле и стратегии поддержек | Деформация и устойчивость элемента |
| Assembly check | Требуется проверить общий fit без мелких интерфейсов | В сборке много небольших посадочных зон и детализированных интерфейсов | Критические зазоры и размерные базы |
| Engineering prototype | Нужны свойства конкретного термопласта или простая функциональная проверка | Важны геометрия, поверхность, сложные элементы и подходящая инженерная смола | Необходимо определить, что именно означает «functional» |
| Appearance prototype | Внешняя поверхность вторична или будет дорабатываться | Визуальная оценка поверхности является основной задачей | Цвет, поверхность, поддержка, покрытие |
| Температура | Есть подходящий термопласт и процесс проверен для условий | Есть подходящая фотополимерная смола с подтверждёнными свойствами | TDS материала и реальные условия испытания |
| Механическая нагрузка | Подходящий термопласт соответствует функциональной задаче | Смола специально выбрана и подтверждена для этого испытания | Направление нагрузки, температура, длительность, среда |
| Несколько вариантов CAD | Простые детали удобно быстро перестраивать и печатать | Нужны несколько детализированных вариантов с одинаковым качеством поверхности | Подготовка каждого задания |
| Малая партия | Экструзионный workflow обеспечивает нужную производительность | Платформа позволяет эффективно компоновать подходящие детали | Считать принятые детали за полный цикл |
| Работа оператора | Важно минимизировать мокрые процессы | Есть организованная зона для resin workflow и постобработки | PPE, очистка, расходники, рабочее время |
| Финиш | Допустимы удаление поддержек, зачистка или шлифование | Допустимы промывка, сушка, UV-постотверждение и удаление поддержек | Сравнивать полностью готовую деталь |
| Материал | Требуется конкретный термопласт | Требуются свойства доступной фотополимерной смолы | Не выбирать процесс раньше материала |
Материал важнее названия принтера
При выборе «фотополимерный 3D принтер или FDM» одна из наиболее частых ошибок — сначала выбрать машину, а затем пытаться заставить материал соответствовать задаче.
Инженерный порядок должен быть обратным.
Сначала определить:
что должна выдерживать деталь;
насколько она должна быть жёсткой;
допустима ли хрупкость;
должна ли она изгибаться;
будет ли нагреваться;
контактирует ли она с химическими веществами;
сколько циклов сборки требуется;
является ли образец только прототипом или реальной функциональной деталью.
Затем искать материал и процесс.
FDM использует термопластичные материалы, а фотополимерные технологии — светочувствительные смолы. Различие принципиальное, поэтому одинаковая геометрия не означает одинакового механического поведения.
Даже визуально похожие детали нельзя считать функционально эквивалентными без проверки материала.
Если испытание механическое — сначала определите смысл испытания
Слово «functional prototype» слишком широкое.
Есть большая разница между вопросами:
«вставляется ли плата в корпус?»
и
«выдержит ли корпус длительную рабочую нагрузку при заданной температуре?»
Для первого испытания основное значение могут иметь геометрия и зазоры.
Для второго — свойства материала, направление нагрузки, температура, старение и условия эксплуатации.
Поэтому фотополимерная печать может быть отличным способом проверить сборку, но это не означает, что любая resin-деталь должна использоваться вместо термопластичной функциональной детали.
И наоборот: наличие прочного термопласта у FDM-принтера не делает любой FDM-образец автоматически пригодным для нагруженного применения.
Assembly check: не путайте гладкость с пригодностью к сборке
При проверке сборки эстетика может быть вторичной.
Представим корпус с:
четырьмя винтовыми стойками;
платой;
разъёмом;
крышкой;
кнопкой;
двумя защёлками.
Главные вопросы:
входит ли плата;
совпадают ли отверстия;
доступен ли винт;
не мешает ли стенка разъёму;
правильно ли работает защёлка;
есть ли необходимый зазор.
Если элементы достаточно крупные и FDM обеспечивает требуемую проверку, более гладкая фотополимерная поверхность сама по себе не даёт дополнительной инженерной информации.
Но если те же интерфейсы компактны, находятся близко друг к другу или содержат мелкую геометрию, resin-процесс может оказаться более удобным для такой проверки.
Выбирается процесс, который позволяет ответить на сборочный вопрос.
Appearance prototype: здесь приоритет может измениться
Теперь возьмём тот же корпус, но задача другая.
Заказчику нужно оценить:
внешние радиусы;
качество переходов;
декоративную фактуру;
контуры вокруг кнопок;
визуальную цельность изделия.
В таком случае гладкость поверхности и сохранение небольших элементов становятся значительно важнее.
Фотополимерная печать часто становится первым кандидатом именно на этой стадии.
Yidimu также использует промышленную фотополимерную печать для прототипов корпусов, демонстрационных моделей, проверки внешнего вида и инженерных образцов.
Температура и рабочая среда могут полностью изменить решение
Выбор процесса нельзя делать по фотографии готовой детали.
Например, прототип будет находиться:
около нагревателя;
в автомобиле;
в производственном оборудовании;
под солнечным излучением;
в контакте с моющим составом;
под длительным механическим напряжением.
Тогда критическим становится не тип 3D-принтера, а подтверждённые характеристики материала.
Следует проверять техническую документацию конкретной смолы или термопласта и не переносить свойства одного материала на всю технологическую категорию.
Нельзя утверждать:
«FDM всегда термостойкий»
или:
«инженерная смола всегда подходит для высокой температуры».
Оба утверждения слишком общие.
Что происходит после FDM-печати
Для относительно простой FDM-детали workflow может выглядеть так:
CAD;
слайсинг;
ориентация;
параметры экструзии;
печать;
снятие с платформы;
удаление поддержек при наличии;
зачистка;
при необходимости шлифование или дополнительная обработка;
контроль.
Отдельная промывка от жидкой смолы и UV-постотверждение обычно не являются частью типичного filament workflow.
Это может быть важным организационным преимуществом, если компании нужен относительно сухой и простой процесс работы с прототипами.
Что происходит после фотополимерной печати
Для resin-процесса завершение построения детали в принтере ещё не означает завершение изделия.
Рабочий маршрут обычно включает:
снятие;
удаление остатков жидкого материала;
промывку;
полную сушку;
удаление поддержек на соответствующей стадии;
UV-постотверждение согласно требованиям материала;
финишную обработку;
визуальный и размерный контроль.
Для оборудования Yidimu также существует отдельная UV-камера, предназначенная для финальной обработки подходящих фотополимерных моделей после печати и промывки. Конкретный режим зависит от используемой смолы и должен соответствовать требованиям материала.
Поэтому сравнивать только время нахождения детали внутри FDM- или resin-принтера некорректно.
Нужно сравнивать время до готовой проверяемой детали.
Material handling: filament и жидкая смола требуют разной организации рабочего места
Это важная эксплуатационная разница.
Filament необходимо правильно хранить и контролировать его состояние, особенно для материалов, чувствительных к влажности. Работа также связана с горячими поверхностями, движущимися элементами оборудования и выделениями, характеристики которых зависят от материала и процесса.
Фотополимерный workflow требует работы с жидкими химическими материалами, загрязнёнными инструментами и средствами для очистки.
NIOSH отмечает потенциальные риски на разных стадиях 3D-печати — включая печать, постобработку, очистку и техническое обслуживание — и рекомендует соответствующие меры контроля, вентиляцию, рабочие процедуры и подходящие средства индивидуальной защиты в зависимости от конкретного риска.
Это не аргумент против одной из технологий.
Это часть расчёта операционного процесса.
Operator workflow: где на самом деле тратится время
Допустим, две системы способны изготовить нужную геометрию.
Тогда полезно сравнить действия оператора.
Для FDM:
загрузка материала;
контроль состояния нити;
подготовка платформы;
запуск задания;
снятие детали;
удаление поддержек;
очистка сопла или обслуживание подачи при необходимости.
Для photopolymer workflow:
подготовка смолы;
контроль ванны;
печать;
стекание материала;
снятие модели;
промывка;
сушка;
работа с поддержками;
UV-постотверждение;
очистка рабочей зоны.
Для единичного прототипа разница может быть небольшой.
При регулярных партиях несколько минут ручной операции, повторяющиеся для каждой платформы, способны стать производственным ограничением.
Количество деталей: считать нужно не только время печати
Допустим, нужно изготовить 40 одинаковых компонентов.
Недостаточно спросить:
«какой принтер быстрее?»
Нужно определить:
сколько деталей помещается в одном задании;
какова вероятность повторной печати;
сколько времени занимает загрузка;
нужно ли менять материал;
сколько занимает снятие;
как удаляются поддержки;
какова производительность мойки или ручной очистки;
сколько деталей помещается в UV-камеру;
как проводится контроль;
сколько готовых деталей реально принимается.
Для LCD/MSLA одновременное экспонирование слоя может быть полезным при размещении нескольких подходящих деталей на платформе, однако полный производственный цикл всё равно включает отделение слоёв, постобработку и контроль. Это отдельно отмечено в текущем техническом материале Yidimu.
У FDM рост количества изделий также увеличивает продолжительность нанесения траекторий, загрузку оборудования и работу после печати.
Поэтому универсального победителя по партии нет.
Maintenance: обслуживание просто происходит в разных местах
У FDM типичное внимание оператора сосредоточено на:
сопле;
экструдере;
подаче нити;
рабочей платформе;
механике;
температурных системах.
У LCD/MSLA и других vat-photopolymerization систем дополнительно важны:
чистота ванны;
состояние разделительной поверхности;
отсутствие отверждённых частиц;
рабочая платформа;
оптическая система;
источник света;
состояние жидкого материала.
То есть правильный вопрос не «какая технология не требует обслуживания?».
Такой технологии нет.
Правильный вопрос:
какое обслуживание проще встроить в конкретный производственный процесс?
Пример 1. Крупный концептуальный корпус
Задача:
проверить общий размер;
положение оборудования внутри;
доступ к кабелям;
эргономику;
место установки.
Мелкие поверхности не критичны.
В такой задаче FDM имеет смысл рассмотреть одним из первых вариантов.
Если корпус очень большой, возможность рационально построить простой объём может оказаться важнее визуальной гладкости.
Пример 2. Компактный корпус с мелкими интерфейсами
Задача:
проверить посадку кнопок;
несколько маленьких отверстий;
небольшие рёбра;
тонкие пазы;
положение разъёмов;
внешнюю поверхность.
Здесь фотополимерный процесс становится более интересным кандидатом.
Особенно если одна модель должна одновременно использоваться для assembly review и appearance review.
Пример 3. Внешний демонстрационный прототип
Основная цель — понять, как изделие будет восприниматься визуально.
Нагрузка не является частью теста.
Приоритеты:
поверхность;
криволинейные переходы;
детализация;
аккуратность мелких элементов.
В такой задаче фотополимерная печать часто оказывается более логичной отправной точкой.
Пример 4. Простое функциональное приспособление
Нужно изготовить большой держатель для временного использования.
У него:
толстые стенки;
простая геометрия;
нет мелкой декоративной поверхности;
главное — геометрия и подходящий термопласт.
В этом случае FDM может быть более рациональным вариантом, если выбранный материал соответствует нагрузке.
Пример 5. Инженерный прототип, который должен работать при температуре
Не следует выбирать технологию по внешнему виду прототипа.
Сначала необходимо определить:
рабочую температуру;
длительность воздействия;
нагрузку;
тип контакта;
допустимую деформацию.
Затем сравнить конкретные материалы.
Вполне возможно, что подходящий термопласт определит выбор FDM. В другом проекте специализированная фотополимерная смола может соответствовать требованию.
Без материала ответа «SLA или FDM» ещё нет.
Когда FDM имеет смысл рассматривать первым
FDM особенно логично включать в короткий список, если:
деталь крупная и относительно простая;
мелкая детализация вторична;
выраженность слоёв не мешает инженерной проверке;
нужен определённый термопласт;
требуется более простой сухой post-print workflow;
деталь используется прежде всего для проверки объёма, расположения или базовой функции;
организация не хочет вводить мокрый процесс работы со смолой для данной задачи.
Когда фотополимерную печать имеет смысл рассматривать первой
SLA, LCD/MSLA или другой подходящий photopolymer process логично оценивать раньше, если:
на детали много небольших элементов;
важна аккуратная поверхность;
нужно проверить сложные криволинейные формы;
есть мелкие сборочные интерфейсы;
создаётся appearance prototype;
нужен детализированный engineering prototype;
в выбранной resin-системе имеется материал, соответствующий назначению;
организован контролируемый workflow промывки, сушки, UV-постотверждения и проверки.
Когда нельзя выбирать только по технологии
Есть проекты, где обе технологии технически способны построить CAD-модель.
Тогда решение определяется не способом формирования слоя, а полным технологическим маршрутом.
Сравните:
готовая FDM-деталь
с
полностью промытой, высушенной, UV-постотверждённой и проверенной resin-деталью.
И для обеих посчитайте:
время оператора;
материал;
поддержки;
неудачные задания;
постобработку;
обслуживание;
контроль;
процент принятых изделий.
Только после этого технологическое сравнение становится производственным, а не рекламным.
Где в этом сравнении находится YIDIMU
YIDIMU специализируется на профессиональной фотополимерной 3D-печати, поэтому оборудование компании имеет смысл рассматривать в тех проектах, где требования детали действительно указывают на resin workflow.
Например, Eternal M2 на текущем сайте относится к промышленным LCD-фотополимерным системам и используется для прототипов корпусов, инженерных моделей, проверки сборки и других задач, где важны геометрия, детализация и поверхность. Это именно LCD photopolymer printing, а не основание называть устройство традиционной лазерной SLA-системой.
Если же требования конкретной детали лучше соответствуют FDM, само наличие промышленного resin-принтера не должно быть причиной выбирать фотополимерный процесс.
Сначала деталь. Затем технология.
Что выбрать SLA или FDM: короткий инженерный алгоритм
Перед выбором ответьте на вопросы по порядку.
1. Какой размер детали?
Если модель крупная, оцените, действительно ли ей нужна фотополимерная детализация.
2. Какие элементы критичны?
Не «насколько деталь сложная вообще», а какие конкретно отверстия, стенки, пазы и поверхности должны быть воспроизведены.
3. Нужна ли визуально гладкая поверхность?
Если нет — не делайте её главным критерием выбора.
4. Что проверяет прототип?
Форму?
Сборку?
Внешний вид?
Механическую функцию?
Температурную стойкость?
5. Какой материал нужен?
Если испытание зависит от материала, этот пункт может определить всю технологию.
6. Где будут поддержки?
Критические поверхности лучше определить ещё до слайсинга.
7. Как выглядит полный post-processing?
Для resin — обязательно учитывать промывку, сушку, UV-постотверждение и контроль.
Для FDM — удаление поддержек, зачистку и другие необходимые операции.
8. Сколько деталей необходимо?
Одна, десять или регулярные партии требуют разной организации процесса.
9. Сколько работы выполняет оператор?
Ручные операции могут оказаться важнее рекламной скорости принтера.
10. По каким критериям деталь будет принята?
Если команда не знает, что будет измерять и проверять после печати, выбирать оборудование ещё рано.
SLA или FDM — это не соревнование
FDM и фотополимерная печать решают пересекающиеся, но не идентичные производственные задачи.
FDM может быть рациональным выбором для крупных простых моделей, отдельных функциональных деталей и проектов, где важны свойства подходящего термопласта и простой filament workflow.
Фотополимерная печать может лучше соответствовать задаче, когда приоритетом становятся мелкие элементы, сложная поверхность, детализированные сборочные интерфейсы, appearance prototypes и инженерные образцы, для которых существует подходящая смола.
Ни один из процессов нельзя объявить универсально более точным, быстрым, дешёвым или «профессиональным» без условий сравнения.
Поэтому вместо вопроса:
«SLA печать или FDM печать — что лучше?»
инженерной команде полезнее сформулировать вопрос так:
«Какую физическую информацию мы хотим получить от этой детали и какой производственный процесс даст её с наименьшим количеством ненужных компромиссов?»
После этого выбор становится значительно проще.
