

Запрос «фотополимерный 3D принтер цена» часто начинается с одной цифры — стоимости оборудования. Для профессиональной эксплуатации этого недостаточно. Принтер является только одной частью производственного процесса, а затраты продолжаются после его установки: фотополимерная смола, поддержки, потери материала, промывка, сушка, UV-досветка, расходные компоненты, труд оператора, обслуживание, контроль деталей и повторная печать.
На текущих страницах Yidimu промышленная фотополимерная печать также рассматривается как полный процесс: оборудование работает в связке с материалом, подготовкой файла, поддержками, очисткой, сушкой, UV-досветкой и контролем готовой детали.
Поэтому для предприятия полезнее разделять два показателя:
Purchase Price — закупочная цена оборудования.
Total Ownership Cost — затраты на получение и эксплуатацию всей рабочей системы в течение выбранного периода.
Низкая цена принтера сама по себе не означает низкую стоимость печати. Точно так же более высокая первоначальная стоимость оборудования не доказывает, что конкретная система окажется экономически выгоднее. Сравнивать нужно одинаковые производственные задачи и одинаковое требование к принятой детали.
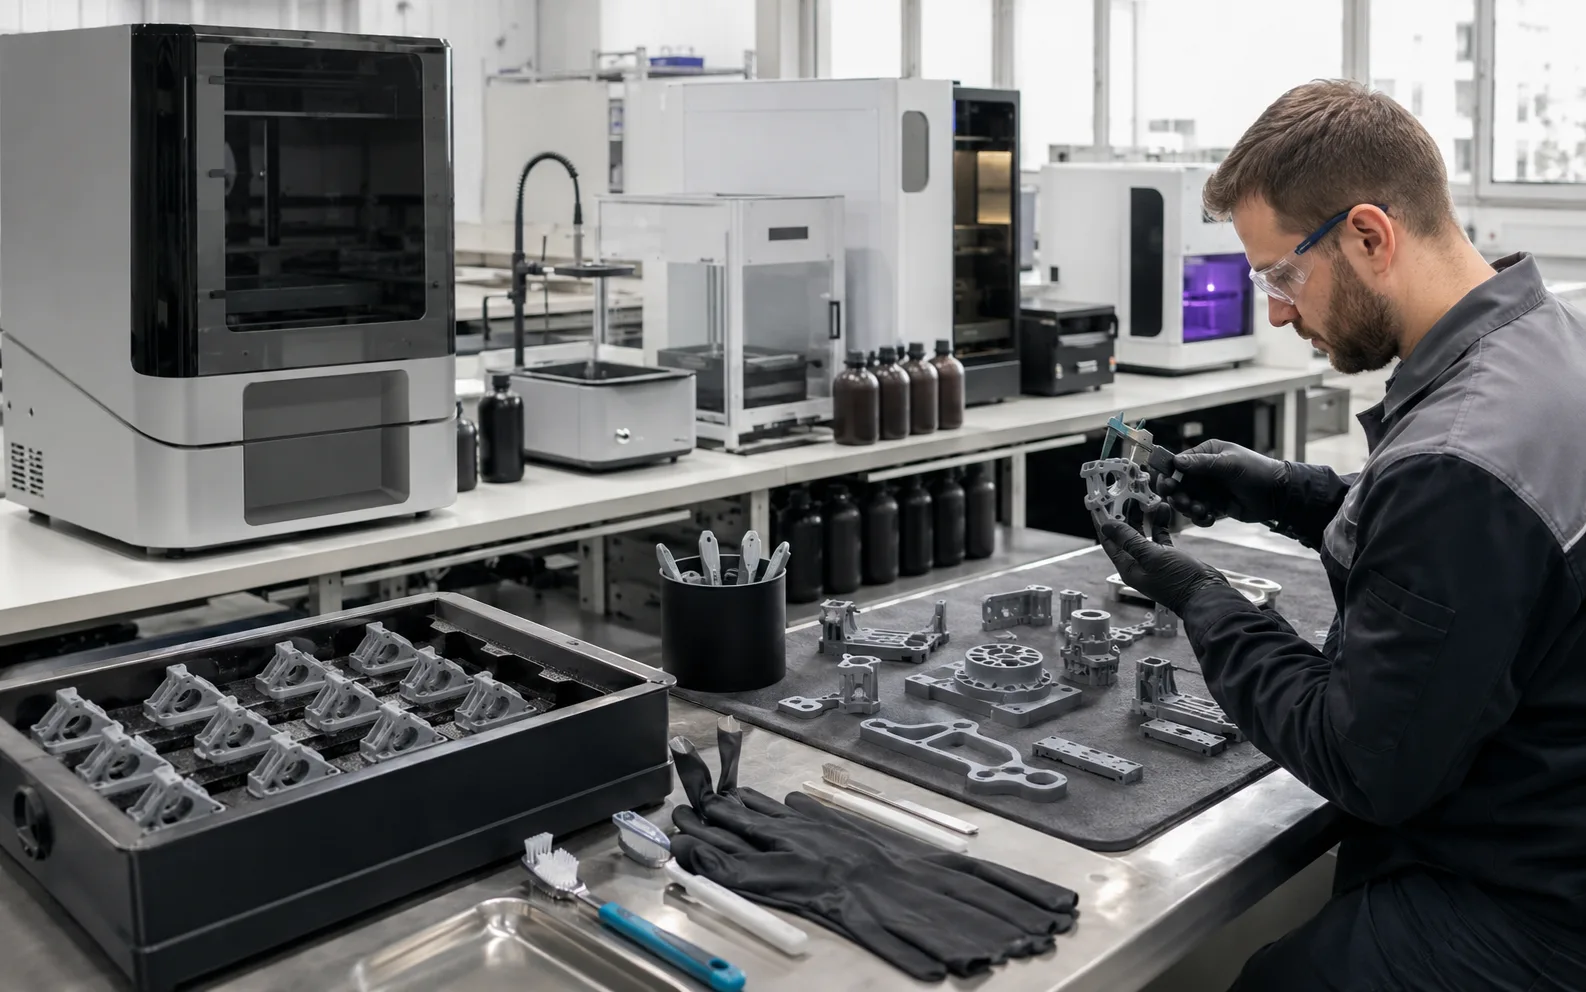
Из чего складывается стоимость системы 3D-печати
Для финансовой модели удобно считать не отдельные покупки, а весь технологический маршрут.
1. Принтер
Первоначальная инвестиция включает сам фотополимерный 3D-принтер и его фактическую комплектацию.
Для расчёта себестоимости партии обычно нет смысла относить всю закупочную стоимость машины на одну печать. Оборудование распределяют по выбранному периоду эксплуатации, количеству производственных часов, партий или принятых деталей — в соответствии с внутренней методикой предприятия.
Это позволяет сравнивать загрузку оборудования, а не только его закупочную цену.
2. Фотополимерная смола
Материал — одна из наиболее очевидных переменных затрат, но считать только объём самой детали неправильно.
В материальный расход могут входить:
- объём готовой модели;
- поддержки;
- технологические элементы;
- материал, использованный в неудачных печатях;
- остатки на платформе и инструментах;
- потери при переливе, фильтрации и обслуживании;
- материал в повторно напечатанных деталях.
Смолу также нельзя считать полностью взаимозаменяемым товаром. На текущей странице материалов Yidimu указано, что фотополимеры подбираются с учётом оборудования, геометрии, требований к поверхности, механическим свойствам, очистке и UV-досветке. Параметры печати и постобработки зависят от конкретного материала и процесса.
Поэтому более дешёвая смола не обязательно означает меньший расход на одну принятую деталь.
3. Поддержки и технологические потери
Поддержки не входят в готовое изделие, но требуют материала и времени.
Дополнительно они влияют на:
- продолжительность подготовки файла;
- расход смолы;
- время снятия детали;
- ручное удаление поддержек;
- состояние поверхности;
- необходимость шлифовки или другой доводки.
При сравнении двух процессов полезно считать не только граммы материала внутри CAD-модели, а фактический расход на получение детали требуемого качества.
4. Неудачные печати
Любая модель себестоимости, предполагающая нулевой процент неудач, слишком оптимистична для реального производства.
Причинами повторной печати могут быть файл, ориентация, поддержки, параметры экспонирования, состояние материала, загрязнение, обслуживание ванны, неправильная постобработка или другие особенности процесса.
Одна неудачная платформа означает не только потерянную смолу.
К расходам могут добавиться:
материал + машинное время + время оператора + очистка + повторная подготовка + новая печать + задержка следующего задания.
Поэтому процент успешных запусков напрямую влияет на стоимость принятой продукции.
5. Ванна, плёнка и другие сменные компоненты
В зависимости от конструкции конкретного фотополимерного принтера эксплуатация может требовать обслуживания или замены элементов ванны, плёнки либо других компонентов зоны формирования слоя.
Их нельзя автоматически считать одинаковыми для всех SLA, LCD или других фотополимерных систем.
В модели затрат следует использовать:
стоимость конкретного расходного компонента ÷ фактический интервал его использования.
Если один элемент заменяется после повреждения, другой — по состоянию, а третий является долговечным узлом, их экономика будет различаться.
6. Промывка
После печати на поверхности модели остаётся неотверждённый материал, поэтому очистка является частью технологического цикла.
Расходы могут включать:
- промывочную жидкость или другой предусмотренный материалом очиститель;
- фильтрацию;
- ёмкости и вспомогательные принадлежности;
- замену загрязнённой жидкости;
- труд оператора;
- обращение с отходами в соответствии с локальными требованиями.
Чем больше деталей проходит через участок, тем важнее становится пропускная способность промывки. Быстрый принтер не повышает выпуск готовых изделий, если постобработка не успевает за печатью.
7. Сушка
После очистки деталь должна пройти предусмотренный технологией этап сушки до последующей обработки.
Здесь важно разделять календарное время и активное время оператора.
Если модель сохнет 30 минут, это не обязательно означает 30 минут оплачиваемой ручной работы. Однако участок, оборудование и организация очереди всё равно влияют на общий производственный цикл.
На материалах Yidimu промывка, сушка, снятие поддержек и UV-досветка прямо рассматриваются как части профессионального процесса постобработки.
8. UV-досветка
Для большинства рабочих процессов с фотополимерными деталями печать не заканчивается в момент снятия модели с платформы.
После очистки выполняется предусмотренное материалом финальное UV-отверждение. На текущей странице UV-камеры Yidimu этот этап рассматривается как часть последовательности от печати и промывки до подготовки детали к проверке и дальнейшему использованию; конкретный режим зависит от смолы и геометрии изделия.
В расчёт могут входить:
- приобретение UV-оборудования;
- его распределённая стоимость;
- электроэнергия;
- загрузка и разгрузка;
- занятость рабочей зоны;
- повторная обработка при необходимости.
Цена промышленного 3D-принтера без необходимой постобработки поэтому не описывает цену рабочего участка.
9. PPE и организация безопасной работы
Работа с жидкими фотополимерными материалами требует учитывать средства индивидуальной защиты и требования документации на конкретную смолу.
В операционные расходы могут входить:
- подходящие защитные перчатки;
- защита глаз, если она требуется процессом;
- одноразовые салфетки и материалы для очистки;
- вспомогательные ёмкости;
- средства для поддержания чистоты рабочего места;
- обращение с загрязнёнными расходными материалами.
По отдельности эти позиции могут казаться небольшими, но при ежедневной загрузке они становятся регулярными расходами.
10. Техническое обслуживание и запасные части
Стоимость владения включает не только плановую работу машины.
Следует учитывать:
- профилактическое обслуживание;
- очистку и проверку узлов;
- заменяемые компоненты;
- запасные части;
- время диагностики;
- работу технического персонала;
- периоды, когда оборудование недоступно.
Поддержка тоже имеет экономическое значение. Если оператор тратит несколько рабочих смен на поиск причины нестабильного результата, это является реальной стоимостью процесса.
Yidimu указывает, что техническая поддержка охватывает не только оборудование, но также материалы, настройки печати, очистку, сушку, UV-досветку и диагностику рабочего процесса.
11. Программное обеспечение
Для одной системы нужные программные инструменты могут входить в комплект, для другой — использовать отдельную лицензию или дополнительные модули.
Поэтому формула должна содержать:
Software Cost = лицензии + подписки + дополнительные рабочие места + необходимые обновления, если применимо.
Если дополнительных платных инструментов нет, эта строка просто равна нулю. Не следует автоматически приписывать программные расходы любой системе.
12. Труд оператора
Для профессионального участка это одна из самых недооценённых статей.
Оператор работает не только в момент запуска принтера.
Активное рабочее время может включать:
- проверку файла;
- подготовку ориентации и поддержек;
- подготовку оборудования;
- загрузку материала;
- снятие платформы;
- отделение деталей;
- перенос на промывку;
- загрузку постобработки;
- удаление поддержек;
- очистку оборудования;
- шлифовку или доводку;
- измерение;
- сортировку;
- регистрацию результатов;
- подготовку следующего задания.
Поэтому вертикальная скорость печати и стоимость труда на одну принятую партию — два разных показателя.
13. Удаление поддержек и финишная обработка
Чем выше требования к видимой поверхности, тем больше значение ручных операций.
После удаления поддержек могут потребоваться:
- локальная зачистка;
- шлифовка;
- удаление следов опор;
- обработка кромок;
- сверление или другая предусмотренная доводка;
- очистка перед контролем.
Для визуального прототипа допустимый объём ручной обработки может отличаться от партии деталей, которую нужно стабильно принимать по одному стандарту.
14. Контроль качества
Напечатанная деталь ещё не обязательно является принятой деталью.
В производственном расчёте следует определить критерий приёмки:
- размеры;
- посадка;
- геометрия;
- поверхность;
- отсутствие критических дефектов;
- соответствие файлу;
- другие требования конкретной задачи.
Для ответственных размеров проверку логично выполнять после полного технологического цикла, включая предусмотренную постобработку. Именно поэтому расчёт через количество годных деталей информативнее, чем расчёт только через количество снятых с платформы моделей.
15. Переделка и повторная печать
Не каждая проблема требует полной утилизации детали.
Некоторые изделия могут пройти дополнительную очистку, доводку или повторный контроль. Другие приходится печатать заново.
Оба варианта имеют стоимость:
Rework Cost = дополнительный материал + дополнительный труд + оборудование + повторная проверка.
Если переделки происходят регулярно, их следует выделять отдельной строкой, а не растворять в общих расходах.
16. Простой
Простой особенно важен для коммерческого печатного сервиса и производственного участка с постоянной загрузкой.
Причинами могут быть:
- техническое обслуживание;
- ожидание расходной детали;
- очистка;
- смена материала;
- диагностика;
- повторная калибровка;
- неудачный запуск;
- отсутствие оператора;
- занятость постобрабатывающего оборудования.
Простой не всегда означает прямой платёж, но уменьшает доступную производственную мощность.
Если оборудование рассчитано на 100 доступных часов, но реально может производить детали только 70 часов, распределение постоянных затрат будет отличаться от расчёта, основанного на идеальной загрузке.
17. Доставка, импорт и сервис
Для международной закупки стоимость оборудования на заводе и стоимость системы после получения заказчиком могут отличаться.
На текущей странице поставок Yidimu указано, что способ и стоимость доставки зависят от состава заказа, габаритов, веса, страны назначения, логистического маршрута и требований к таможенному оформлению. Клиенту также рекомендуется заранее проверять местные требования к импорту оборудования и материалов.
В зависимости от сделки в финансовой модели могут появиться:
- транспортировка;
- упаковка;
- страхование, если применимо;
- импортные платежи;
- услуги таможенного оформления;
- локальная доставка;
- установка;
- обучение;
- сервисные расходы.
Эти позиции нужно считать по фактическим условиям поставки, а не по универсальному проценту.
Формула полной стоимости системы
Для выбранного расчётного периода модель можно представить так:
Total System Cost =
**Printer Allocation
- Post-Processing Equipment Allocation
- Resin
- Supports
- Resin Process Loss
- Failed Prints
- Vat / Film / Replacement Consumables
- Washing Consumables
- Drying
- UV Curing
- PPE
- Maintenance
- Replacement Parts
- Software
- Operator Labor
- Support Removal
- Finishing
- Inspection
- Rework
- Downtime
- Shipping / Import / Service**
Здесь Printer Allocation — не обязательно полная цена принтера. Это та часть стоимости оборудования, которую предприятие относит на рассматриваемый период, проект или объём выпуска.
Такой подход позволяет сравнивать разные варианты без подмены производственной экономики одной цифрой из коммерческого предложения.
Cost per Printed Part — стоимость напечатанной детали
Пусть:
T = общие затраты за расчётный период
Np = количество напечатанных деталей
Тогда:
Cost per Printed Part = T / Np
Этот показатель удобен для оценки загрузки процесса, но у него есть ограничение.
Он считает и те изделия, которые позднее могут не пройти контроль.
Cost per Accepted Part — стоимость принятой детали
Пусть:
Na = количество деталей, прошедших полный процесс и соответствующих критериям приёмки.
Тогда:
Cost per Accepted Part = T / Na
Если:
Na < Np,
то:
Cost per Accepted Part > Cost per Printed Part.
Именно здесь появляется одна из главных ошибок при оценке стоимости 3D-печати.
Cost per printed part ≠ cost per accepted part
Предположим, с платформы снято 20 изделий.
После промывки, сушки, UV-досветки, удаления поддержек и контроля 18 изделий соответствуют требованиям, а два требуют повторного изготовления.
Расчёт затрат на 20 напечатанных изделий покажет меньшую цифру, чем расчёт тех же затрат на 18 принятых изделий.
Для производственного отдела, клиента печатного сервиса или склада готовой продукции экономическую ценность обычно представляют именно 18 принятых деталей, а не сам факт двадцати завершённых позиций в задании печати.
Cost per Accepted Batch — стоимость принятой партии
Для малосерийного производства полезно считать не только отдельную деталь.
Cost per Accepted Batch = все затраты, необходимые для получения одной полностью принятой партии.
Если для партии из 30 годных изделий пришлось выполнить дополнительный запуск из-за брака пяти деталей, стоимость повторной печати относится к этой партии.
В неё также входят дополнительные:
- материалы;
- время машины;
- промывка;
- UV-досветка;
- труд;
- контроль;
- задержка следующей работы.
Это особенно важно, когда клиенту или следующей производственной операции нужны не отдельные хорошие изделия, а полностью комплектная партия.
Operator Time per Accepted Batch
Рабочее время оператора следует считать отдельно от общего времени технологического цикла.
Operator Time per Accepted Batch =
**File Preparation
- Printer Preparation
- Loading / Unloading
- Washing Handling
- Post-Curing Handling
- Support Removal
- Finishing
- Inspection
- Rework
- Cleaning
- Restart Time**
разделённые на количество принятых партий.
Например, четыре часа автоматической печати не означают четыре часа труда оператора.
И наоборот: принтер может работать автоматически, но сложное удаление поддержек и контроль большой партии способны создать значительную ручную нагрузку.
Три условных примера расчёта
Следующие цифры являются исключительно иллюстративными расчётными единицами. Это не цены Yidimu, не коммерческие предложения и не рыночные средние значения.
Сценарий 1: небольшая партия инженерных образцов
Условно:
- распределённая стоимость оборудования: 120 ед.;
- материал: 90 ед.;
- поддержки и потери материала: 20 ед.;
- промывка, сушка, UV и PPE: 25 ед.;
- труд, удаление поддержек и контроль: 70 ед.;
- обслуживание и простой: 25 ед.;
- распределённая доставка и сервис: 10 ед.
Total System Cost = 360 ед.
Напечатано: 12 деталей.
Принято после полного цикла: 10 деталей.
Cost per Printed Part = 360 / 12 = 30 ед.
Cost per Accepted Part = 360 / 10 = 36 ед.
Если все десять деталей составляют одну заказанную партию:
Cost per Accepted Batch = 360 ед.
Активная работа оператора за весь принятый цикл, например, может учитываться отдельно как 4,5 часа на принятую партию.
Главный вывод из такой модели — два не прошедших приёмку изделия изменили реальную себестоимость, хотя количество снятых с платформы моделей осталось равным двенадцати.
Сценарий 2: повторная печать части партии
Условный расчёт:
- оборудование: 180 ед.;
- материал: 240 ед.;
- поддержки и технологические потери: 50 ед.;
- неудачные задания и повторная печать: 80 ед.;
- промывка, сушка, UV и PPE: 60 ед.;
- труд, финишная обработка и контроль: 170 ед.;
- обслуживание и простой: 70 ед.;
- сервис и логистика: 30 ед.
Total System Cost = 880 ед.
Всего изготовлено в процессе: 40 деталей.
После окончательной приёмки: 32 детали.
Cost per Printed Part = 880 / 40 = 22 ед.
Cost per Accepted Part = 880 / 32 = 27,5 ед.
Если производственный отчёт показывает только 22 единицы на деталь, он недооценивает стоимость результата, который фактически может быть передан заказчику или следующему участку.
Сценарий 3: высокая загрузка, хороший выход годных деталей
Условно:
- оборудование: 250 ед.;
- материал: 500 ед.;
- поддержки и потери: 100 ед.;
- неудачные печати: 50 ед.;
- промывка и постобработка: 120 ед.;
- труд, финишная обработка и контроль: 260 ед.;
- обслуживание и простой: 180 ед.;
- программное обеспечение, сервис и прочие распределённые затраты: 40 ед.
Total System Cost = 1 500 ед.
Напечатано: 100 деталей.
Принято: 95 деталей.
Cost per Printed Part = 15 ед.
Cost per Accepted Part ≈ 15,79 ед.
Здесь разница между двумя показателями значительно меньше, чем во втором сценарии. Однако при росте объёма заметнее становятся другие ограничения: загрузка промывки и UV-оборудования, время оператора, обслуживание, смена материалов и доступность оборудования.
Поэтому масштабирование нельзя оценивать простым умножением себестоимости одной пробной детали.
Какие переменные сильнее меняют реальную себестоимость
У разных производств структура расходов отличается, но особенно внимательно стоит отслеживать пять показателей.
Доля принятых деталей
Чем больше повторных печатей и брака, тем меньше полезный выход с одинакового количества материала и машинного времени.
Материалоёмкость детали и поддержек
Большая модель с массивными поддержками имеет другую экономику, чем компактная деталь с эффективной ориентацией.
Количество деталей на платформе
Заполненная рабочая область может распределять часть затрат между большим количеством изделий, но только если размещение не ухудшает стабильность процесса и процент принятой продукции.
Труд после печати
При сложных поддержках и высоких требованиях к поверхности ручная обработка способна стать существенной частью себестоимости.
Пропускная способность постобработки
На странице промышленного Eternal M2 Yidimu отдельно отмечено, что для малых партий необходимо учитывать не только печать, но также ресурс расходников, мойку, UV-досветку и контроль качества.
Если принтер заканчивает задания быстрее, чем участок способен их очищать, сушить, досвечивать и проверять, увеличение номинальной скорости принтера само по себе не устраняет производственное ограничение.
SLA 3D-принтер цена и LCD 3D-принтер цена: почему название технологии не даёт ответа
Поисковые запросы «SLA 3D принтер цена» и «LCD 3D принтер цена» логичны, но технологическое название не является ценовой категорией.
Две системы с одним принципом фотополимеризации могут отличаться по:
- размеру рабочей области;
- конструкции оборудования;
- системе засветки;
- производительности;
- механике;
- комплектации;
- расходным компонентам;
- совместимым материалам;
- программному обеспечению;
- способу постобработки;
- сервисной модели;
- условиям поставки.
Аналогично нельзя утверждать, что SLA автоматически дороже LCD или LCD автоматически дешевле SLA без сравнения конкретных конфигураций.
На текущей странице материалов Yidimu фотополимерные смолы рассматриваются для LCD, DLP и SLA-процессов, при этом параметры и итоговый результат связываются с конкретным оборудованием, материалом и постобработкой, а не только с названием технологии.
Для финансового сравнения правильнее задавать вопрос не:
«Сколько стоит SLA или LCD-принтер?»
а:
«Сколько будет стоить получение требуемого количества принятых деталей на конкретной системе?»
Как подготовить собственную таблицу стоимости
Для предприятия достаточно начать с одного реального изделия и одного согласованного периода наблюдения.
Зафиксируйте:
Оборудование
- распределённую стоимость принтера;
- оборудование промывки;
- сушку;
- UV-досветку.
Материал
- смолу в изделиях;
- поддержки;
- фактические технологические потери;
- расход на неудачные задания.
Эксплуатацию
- сменные элементы;
- очистку;
- PPE;
- обслуживание;
- запасные части;
- программное обеспечение.
Труд
- подготовку;
- запуск;
- снятие;
- промывку;
- постобработку;
- удаление поддержек;
- финишную обработку;
- контроль;
- переделку.
Производственный результат
- количество напечатанных изделий;
- количество принятых изделий;
- количество повторных запусков;
- количество принятых партий;
- часы активного труда оператора;
- часы простоя.
После этого можно получить показатели, которые действительно полезны производству:
Total System Cost
Cost per Printed Part
Cost per Accepted Part
Cost per Accepted Batch
Operator Time per Accepted Batch
Именно такая модель показывает реальную стоимость фотополимерной 3D-печати лучше, чем одна закупочная цена промышленного 3D-принтера.
Для проекта Yidimu стоимость конкретной конфигурации имеет смысл уточнять после определения оборудования, материала, постобработки и условий поставки. Текущие страницы Yidimu описывают промышленную систему именно как сочетание принтера, фотополимерных материалов, очистки, UV-досветки и технической поддержки, а международные условия доставки рассчитываются по конкретному заказу и стране назначения.
