
Вопрос «3D печать или ЧПУ» имеет смысл только тогда, когда перед инженером лежит конкретная деталь и определены требования к ней. Сравнивать технологии абстрактно — по скорости оборудования, цене килограмма материала или заявленной точности — недостаточно.
3D-печать и обработка на станках с ЧПУ относятся к разным производственным подходам. В аддитивном производстве физическая геометрия формируется последовательным добавлением материала, тогда как механообработка строится вокруг удаления материала из заготовки. Поэтому одна и та же CAD-модель может быть технологичной для одного процесса и неудобной для другого.
Ни один из процессов не является универсально лучшим. Если нужно за день проверить форму нового корпуса, решение может быть одним. Если требуется изготовить окончательную алюминиевую деталь с контролируемыми базами, резьбой и посадочными поверхностями — другим. Если проект находится между этими стадиями, рациональным может оказаться комбинированный маршрут.
Поэтому инженерный вопрос должен звучать не «может ли 3D печать вместо ЧПУ изготовить эту деталь?», а:
какой процесс даст деталь с нужными свойствами на конкретной стадии проекта с приемлемым объёмом последующих операций и контроля?
На текущем сайте Yidimu промышленная фотополимерная 3D-печать рассматривается именно как инструмент для инженерных образцов, проверки конструкции, посадки, сборки, внешнего вида и небольших серий, а не как универсальная замена традиционным производственным процессам.
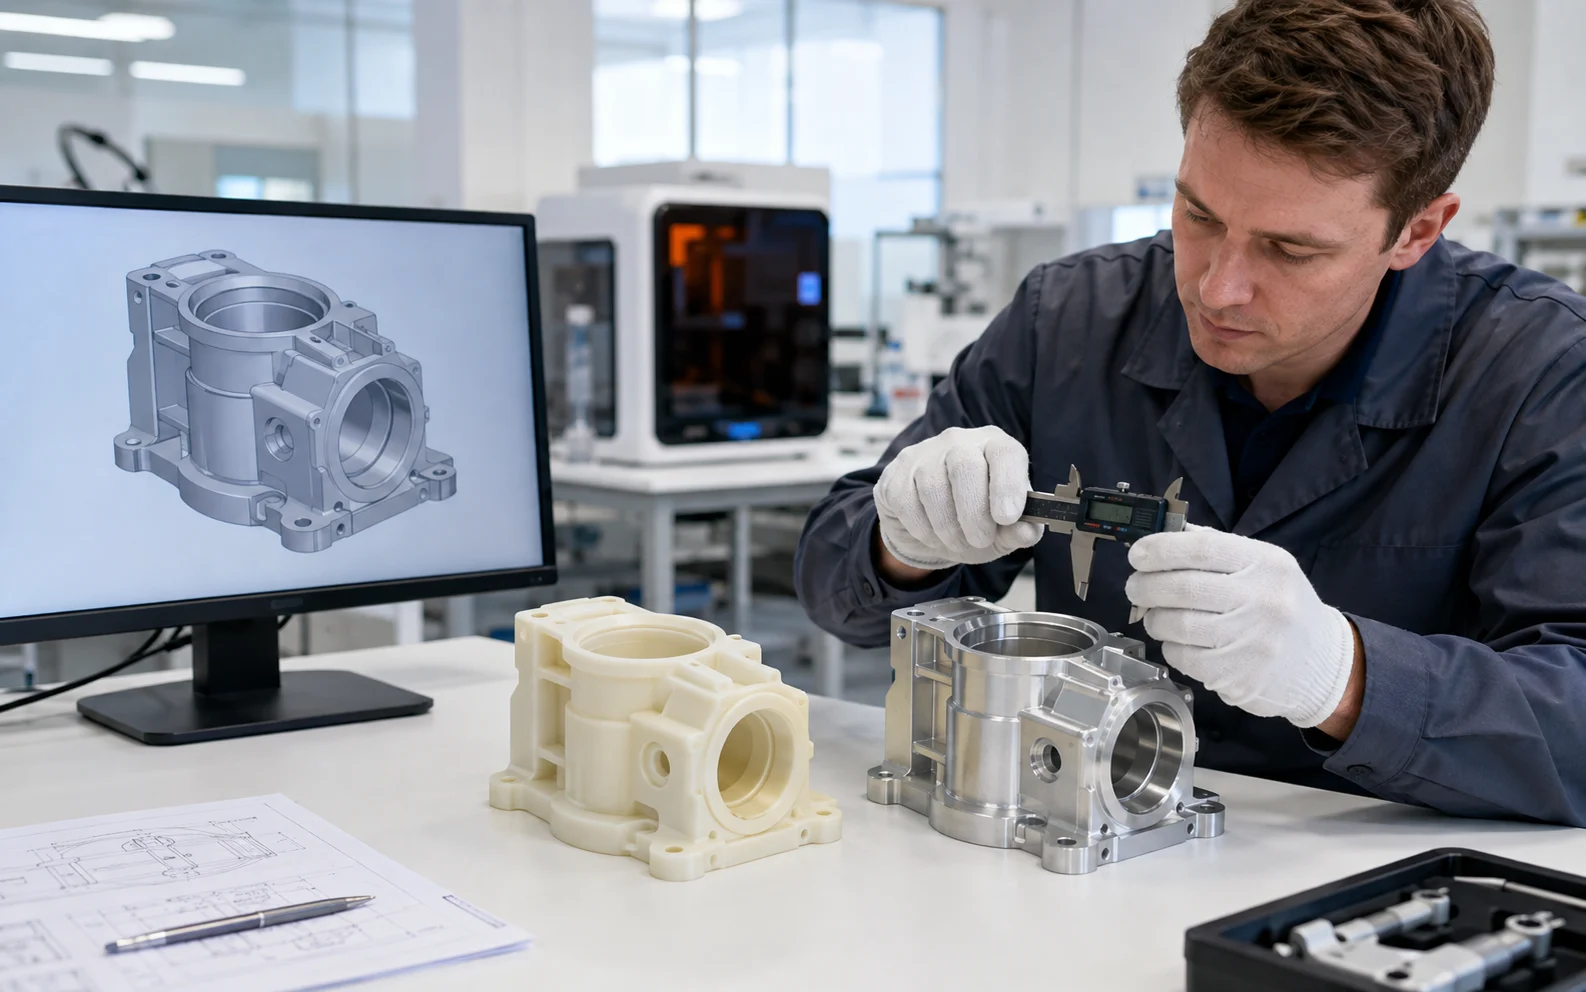
Начинать нужно не с технологии, а с функции детали
Перед сравнением процессов полезно зафиксировать семь исходных параметров:
- какую функцию выполняет деталь;
- что именно необходимо проверить;
- из какого материала должна быть окончательная деталь;
- какие размеры являются критическими;
- какие поверхности используются как базы;
- сколько экземпляров необходимо;
- что произойдёт с деталью после проверки.
Допустим, конструктор проектирует корпус механизма.
Если задача первой версии — понять общий размер, расположение разъёмов и доступ к крепежу, точное воспроизведение материала конечного изделия может быть вторичным.
Если следующая версия должна пройти сборочное испытание, важнее становятся отверстия, защёлки, зазоры, расположение баз и деформация элементов.
Если же деталь должна работать под реальной нагрузкой, при температуре, трении или контакте с химической средой, требования к материалу и способу производства становятся значительно жёстче.
То есть выбор процесса меняется даже для одной и той же CAD-модели по мере продвижения проекта.
Инженерная матрица: 3D печать и обработка ЧПУ
| Критерий | Когда в первую очередь рассматривать 3D-печать | Когда в первую очередь рассматривать ЧПУ | Что проверить перед решением |
|---|---|---|---|
| Геометрия детали | Сложная форма, которую удобно получать послойно | Геометрия хорошо доступна режущему инструменту | Ориентация, доступ инструмента, поддержки, количество установов |
| Внутренние каналы | Каналы невозможно получить обычным сверлением или фрезерованием | Каналы прямые и доступны инструменту | Возможность удалить смолу или загрязнения из внутренних полостей |
| Поднутрения | Сложные поднутрения не требуют отдельного доступа фрезы | Поднутрение можно обработать подходящим инструментом или с другой установки | Поддержки, поверхность после их удаления, доступ инструмента |
| Тонкие стенки | Геометрия подходит материалу и процессу печати | Требуемый материал лучше сохраняет свойства после мехобработки | Деформация, вибрации, минимальная стабильная толщина |
| Материал | Материал прототипа может отличаться от серийного | Нужно использовать конкретный металл или инженерный пластик конечного изделия | Является ли материал частью испытания |
| Механические свойства | Проверяется прежде всего конструкция или базовое функциональное поведение | Испытание должно отражать свойства конкретного серийного материала | Нагрузка, температура, усталость, износ, химическая среда |
| Поверхность | Важна визуальная форма и гладкий внешний вид прототипа | Есть контролируемые рабочие или сопрягаемые поверхности | Где допустимы следы поддержек или инструмента |
| Размерные допуски | Допуски соответствуют возможностям выбранного принтера, материала и постобработки | Требуются жёстко контролируемые размеры на критических поверхностях | Не путать разрешение оборудования с допуском готовой детали |
| Базовые поверхности | Прототип нужен для общей проверки геометрии | От баз зависит последующая сборка, измерение или обработка | Какие поверхности являются datum surfaces |
| Резьба | Резьба не несёт существенной нагрузки или будет сформирована позже | Требуется рабочая резьба с контролируемой геометрией | Нагрузка, количество циклов сборки, необходимость вставок |
| Количество | Нужны единичные экземпляры или конструкция часто меняется | Конструкция стабильна и процесс мехобработки уже отлажен | Считать полный цикл, а не только время станка или печати |
| Подготовка процесса | Нужно быстро перейти от изменённого CAD к физической версии | CAM, инструмент и оснастка уже подготовлены | Реальное время подготовки каждого варианта |
| Оснастка | Желательно минимизировать специальную зажимную оснастку | Надёжное базирование и зажим являются частью стабильного процесса | Сложность установки детали |
| Отходы материала | Важно избежать удаления большого объёма материала из заготовки | Стружка и остаток заготовки приемлемы для данного материала и процесса | Поддержки и остатки смолы также являются расходом материала |
| Постобработка | Допустимы промывка, сушка, UV-доотверждение и удаление поддержек | Допустимы снятие заусенцев, мойка, шлифование или другая финишная операция | Сравнивать полностью готовые к проверке детали |
| Контроль | Проверяются форма, посадка и несколько критических размеров | Необходим системный контроль большого набора размеров и баз | Измерительный план должен определяться назначением детали |
| Итерации конструкции | CAD будет изменяться несколько раз | Геометрия почти утверждена | Стоимость и трудоёмкость следующей итерации |
| Повторяемость | Процесс печати, материал и постобработка уже валидированы | Отлаженный процесс CNC обеспечивает требуемую стабильность | Оценивать принятую деталь, а не один удачный образец |
| Конечное применение | Печатный материал соответствует реальным условиям эксплуатации | Требуется серийный материал и свойства обработанной заготовки | Можно ли вообще считать прототип конечной деталью |
Эта таблица не должна использоваться как система подсчёта баллов. Если 12 строк указывают на 3D-печать, но единственное обязательное требование — изготовить деталь из конкретного металла для испытания под рабочей нагрузкой, именно это требование может определить весь маршрут.
И наоборот: если деталь нужна только для проверки сборки через два раунда изменения конструкции, запуск полноценного CNC-процесса для каждой версии может не давать инженерного преимущества.
Геометрия: где различие между процессами становится наиболее заметным
Аддитивное производство расширяет свободу проектирования геометрии, поскольку деталь формируется последовательно, а не только там, куда можно подвести режущий инструмент. При этом сама возможность напечатать форму ещё не означает, что её легко очистить, доотвердить и проверить. Аддитивные процессы также имеют собственные технологические ограничения.
Представим корпус с изогнутым внутренним каналом.
Для CNC инженер должен спросить: можно ли сформировать канал сверлением, обработкой с нескольких сторон, разделением детали на компоненты или другим технологическим решением?
Для фотополимерной 3D-печати вопросы другие: будет ли канал нормально сформирован в выбранной ориентации, можно ли удалить из него неотверждённую смолу, выполнить полноценную очистку и провести визуальный или размерный контроль?
Поэтому утверждение «сложная геометрия = автоматически 3D-печать» слишком упрощает задачу.
Материал часто важнее формы
Один из наиболее важных вопросов на технологическом совещании:
должен ли прототип воспроизводить геометрию детали или её реальное поведение как материала?
Для form check полимерный образец может дать всю необходимую информацию.
Для проверки сборки также нередко важнее размеры, зазоры и доступ, чем идентичность материала.
Но если испытание связано с жёсткостью, ударом, длительной нагрузкой, трением, тепловым расширением или другим свойством конечного материала, выбор уже нельзя делать только по удобству изготовления.
Например, деталь, которая в серии должна изготавливаться из металла, может сначала существовать как смоляной 3D-печатный прототип для проверки формы. Это не означает, что результаты механического испытания такого прототипа автоматически можно переносить на металлический компонент.
Именно здесь проходит важная граница между геометрическим прототипированием и функциональной валидацией материала.
Допуски: не спрашивайте, какая технология «точнее»
Фраза «CNC точнее 3D-печати» или обратное утверждение мало помогает без чертежа.
У детали может быть двадцать некритичных размеров и только два критических.
Например:
общая наружная форма может использоваться только для визуального контроля;
отверстие — для позиционирования;
одна плоскость — как база;
два расстояния — для сборочного сопряжения.
Тогда необходимо обсуждать именно эти элементы.
Для фотополимерной печати результат зависит не только от оборудования, но также от материала, ориентации, поддержек, очистки и UV-доотверждения. Текущие материалы Yidimu также рассматривают промывку, сушку, UV-досветку и контроль как части полного производственного процесса.
Если критическая база должна быть обработана относительно другой базы с жёстким контролем размера, CNC может оказаться логичнее даже при сравнительно простой детали.
В некоторых проектах разумен и третий вариант: сначала изготовить общую геометрию подходящим процессом, а критические поверхности получить дополнительной операцией. Но такой маршрут должен быть проверен для конкретного материала и конструкции — его нельзя считать универсальным.
Поверхность: визуальная гладкость и функциональная поверхность — разные требования
Appearance prototype обычно оценивают иначе, чем направляющую поверхность, посадочное место под подшипник или уплотнительную зону.
Но инженер должен учитывать ориентацию детали и зоны расположения поддержек.
Для CNC, напротив, необходимо учитывать направление обработки, инструмент, доступ к поверхности, переустановку и требуемую финишную операцию.
В результате вопрос должен звучать так:
какие именно поверхности критичны и что означает «хорошая поверхность» для функции этой детали?
Резьбы, отверстия и базирование
У прототипа часто есть десятки элементов, которые визуально выглядят одинаково важными, но выполняют разные функции.
Для декоративного винта достаточно показать расположение отверстия.
Для многократной сборки крепёжная зона уже должна выдерживать эксплуатацию.
Для точного позиционирования отверстие может быть частью базирующей схемы.
При CNC такие элементы можно непосредственно включить в технологический маршрут обработки.
При 3D-печати инженер должен решить, нужно ли:
напечатать геометрию как часть прототипа;
выполнить последующую механическую операцию;
использовать вставку;
либо вообще исключить функциональную резьбу из раннего прототипа.
Это хороший пример того, почему модель для проверки дизайна и модель для инженерного испытания не обязательно должны изготавливаться одинаково.
Количество деталей само по себе ничего не решает
Иногда можно встретить слишком простое правило:
«одна деталь — печать, серия — CNC».
На практике этого недостаточно.
Пять очень сложных деталей со стабильной конструкцией могут иметь один оптимальный маршрут, а пятьдесят небольших деталей, которые персонализируются под каждый заказ, — совершенно другой.
Для малой серии необходимо учитывать не только продолжительность основного производственного цикла, но также подготовку, загрузку, постобработку, контроль, неудачные изделия, работу оператора и повторяемость. Именно такой полный подход к мелкосерийному процессу используется и на текущем сайте Yidimu.
Поэтому вопрос «что дешевле?» нельзя решать без конкретной детали, тиража и маршрута.
Материальные отходы: преимущество не означает отсутствие отходов
При механообработке материал удаляется из исходной заготовки. При аддитивном производстве деталь формируется добавлением материала, что в ряде геометрий может уменьшать объём материала, который приходится удалять. Это одна из известных характеристик аддитивного подхода.
Но из этого не следует, что 3D-печать является безотходной.
Для смоляного процесса могут потребоваться поддержки, промывочные материалы и обращение с остатками фотополимера. Неудачная печать также становится производственной потерей.
Поэтому сравнивать нужно не теоретический объём CAD-модели и исходной заготовки, а реальный расход полного процесса.
Decision Path: какой процесс рассматривать первым
Цель: Form Check
Если задача — проверить общую форму, габарит, расположение элементов и то, как цифровая модель выглядит как физический объект, сначала имеет смысл оценить 3D-печать.
Причина проста: материал конечного изделия часто ещё не является главным критерием, а конструкция может продолжать изменяться.
Переходить к CNC имеет смысл раньше, если сама форма зависит от особенностей механической обработки или необходимо проверить элемент, который нельзя корректно оценить на полимерном образце.
Цель: Assembly Check
Для проверки посадки нескольких компонентов 3D-печать часто является рациональным первым кандидатом, особенно когда конструктор ожидает изменение зазоров, отверстий, защёлок или положения интерфейсов.
Однако необходимо заранее определить критические сопряжения.
Если сборка зависит от очень жёстких допусков, конкретных баз или поведения реального материала, может потребоваться CNC-образец либо комбинация процессов.
Цель: Appearance Prototype
Если необходимо оценить пропорции, внешний дизайн, криволинейные поверхности, декоративные элементы или общую визуальную концепцию, фотополимерная 3D-печать заслуживает рассмотрения одной из первых.
Но если внешний вид зависит от реального металлического материала, механически обработанной текстуры или конкретного финишного покрытия, одного resin-прототипа может быть недостаточно.
Цель: Design Iteration
Если ожидаются версии V1, V2, V3 и дальнейшие изменения, ключевой вопрос — сколько работы необходимо выполнить после каждого изменения CAD.
При 3D-печати новая версия может потребовать новой подготовки ориентации, поддержек и параметров, но не обязательно требует той же перенастройки зажимов, инструмента и CAM-маршрута, которая может возникать при значительном изменении CNC-детали.
Поэтому для ранней физической проверки 3D-печать часто удобна именно как инструмент итерационного проектирования.
Цель: Functional Engineering Test
Здесь нельзя автоматически выбирать 3D-печать.
Сначала необходимо определить, что означает слово «functional».
Если нужно проверить, открывается ли крышка, проходит ли кабель, подходит ли компонент и доступен ли инструмент — геометрически корректного прототипа может быть достаточно.
Если нужно проверить рабочую нагрузку, температуру, износ, резьбовое соединение, трение или свойства конкретного серийного материала, требования уже могут склонить выбор в сторону CNC или другого процесса.
Текущие технические материалы Yidimu также подчёркивают необходимость заранее учитывать нагрузку, температуру, химическую среду, износ и другие реальные требования к функциональной детали.
Цель: Small Batch
Для малой партии необходимо построить экономику полного процесса.
Сравниваются не только:
время 3D-печати против времени резания,
но и:
подготовка файла;
оснастка;
загрузка оборудования;
материал;
поддержки;
промывка;
UV-доотверждение;
снятие заусенцев или другой финиш;
контроль;
процент неприемлемых деталей;
работа оператора;
возможность повторного запуска.
На текущем сайте Yidimu отдельно отмечено, что бывают задачи, где полимерная 3D-печать рациональна, и задачи, где предпочтительнее мехобработка, литьё или комбинированный процесс.
Поэтому утверждение «3D-печать всегда дешевле CNC при малом тираже» технически необоснованно без расчёта конкретного проекта.
Цель: Machined Production Component
Если конечный компонент по чертежу должен быть изготовлен из определённого материала механообработкой, иметь контролируемые базы, отверстия, резьбы и рабочие поверхности, основной производственный процесс следует выбирать исходя из этих требований.
3D-печать при этом может оставаться крайне полезной раньше:
для проверки формы;
проверки сборки;
согласования конструкции;
проверки доступа;
оценки нескольких вариантов;
выявления CAD-ошибок до изготовления окончательной детали.
То есть 3D-печать может убрать неопределённость до CNC, не пытаясь заменить CNC там, где механообработка является частью требований к конечному изделию.
Когда выбрать 3D печать вместо ЧПУ
Фраза «3D печать вместо ЧПУ» наиболее корректна в конкретной стадии проекта.
Стоит сначала рассмотреть 3D-печать, если одновременно выполняется несколько условий:
конструкция ещё изменяется;
главная задача — геометрическая или визуальная проверка;
деталь имеет сложную форму;
серийный материал пока не обязателен;
требуется несколько вариантов CAD;
специальная механическая оснастка для каждой итерации нежелательна;
постобработка печатной детали совместима со сроками проекта.
Но даже в этом случае следует проверить критические размеры, материал и назначение образца.
Если же инженер должен доказать характеристики именно окончательного материала и окончательного производственного процесса, ранний переход на CNC может быть более рациональным.
Когда CNC логичнее рассматривать первым
Обработка ЧПУ должна находиться среди первых вариантов, если:
деталь должна быть изготовлена из конкретной металлической или пластиковой заготовки;
рабочие свойства материала являются частью испытания;
есть жёстко контролируемые базы и сопряжения;
необходимы функциональные резьбы и отверстия;
поверхности имеют требования, связанные с механической обработкой;
конструкция уже стабильна;
окончательная деталь по своему технологическому назначению является machined component.
В таком случае resin-прототип не должен использоваться для доказательства свойств, которыми обладает только конечная обработанная деталь.
Hybrid Workflow: не противопоставлять процессы, а поставить их в правильную последовательность
В реальном R&D-проекте 3D-печать и CNC нередко оказываются не конкурентами, а последовательными этапами.
Концепция hybrid manufacturing также используется в промышленной инженерии для объединения аддитивных и субтрактивных операций там, где это технологически оправданно.
Для разработки изделия практический маршрут может выглядеть так:
CAD-модель
→ 3D-печатный физический образец
→ проверка формы
→ проверка сборки
→ измерение критических интерфейсов
→ обнаружение ошибки
→ корректировка CAD
→ повторная физическая проверка
→ фиксация конструкции
→ CNC или другой подходящий производственный процесс
→ контроль окончательной детали
Главное преимущество такого маршрута не в том, что печать «побеждает» механообработку.
Его задача — не тратить более зрелый производственный процесс на геометрию, которая ещё не прошла элементарную физическую проверку.
Пример: корпус электронного устройства
Предположим, разрабатывается корпус со следующими элементами:
криволинейная наружная поверхность;
окна под разъёмы;
внутренние стойки;
винтовые соединения;
две монтажные базы;
вентиляционные каналы.
Для первого образца инженеру необходимо проверить внешний размер, расположение разъёмов и доступ к винтам.
Здесь можно сначала рассмотреть 3D-печать.
После сборки выясняется, что один разъём смещён, кабель касается внутренней стойки, а инструменту не хватает места для установки винта.
CAD корректируется.
Для второй версии необходимо проверить посадку платы и крышки. Снова может быть рационален печатный образец, если выбранный материал и точность достаточны для этой проверки.
После утверждения конструкции требуется уже окончательная деталь из конкретного материала с контролируемыми монтажными поверхностями.
На этой стадии выбор может перейти к CNC.
Никакого противоречия здесь нет: каждый процесс выполняет ту инженерную работу, для которой он подходит лучше на данной стадии.
Пример: небольшая деталь с точной базой и сложным внешним контуром
Теперь представим компонент, у которого сложная наружная форма, но есть одна критическая плоскость и два точно расположенных отверстия.
Если нужен только дизайн-review, можно рассмотреть полностью 3D-печатный образец.
Если необходима сборочная проверка, инженер должен решить, достаточны ли характеристики печатного процесса для двух отверстий и базы.
Если нет, возможны другие маршруты: переход на CNC, изменение конструкции прототипа или проверенный комбинированный процесс.
Неправильный подход — автоматически требовать от всех элементов одной детали одинаковой точности.
Не сравнивайте только цену одной детали
При выборе 3D печать или CNC для прототипов финансовое сравнение должно учитывать стоимость получения приемлемого инженерного ответа, а не только стоимость изготовления объекта.
Если CNC-образец изготовлен без ошибок, но через день после его получения CAD меняется, часть затрат относится к уже устаревшей версии.
Если дешёвый 3D-печатный образец не способен проверить критическую функцию из-за неподходящего материала, он тоже не решает задачу.
Поэтому в инженерном проекте полезнее считать:
стоимость одной подтверждённой итерации,
а не только
стоимость одной изготовленной детали.
Инспекция должна планироваться до выбора процесса
Независимо от технологии инженер должен заранее знать, как будет принято решение «версия прошла проверку».
Для form check это может быть сравнение общей формы.
Для assembly check — определённые интерфейсы и зазоры.
Для функционального испытания — заранее заданные рабочие условия.
Для CNC-компонента — размеры, базы и другие требования чертежа.
Если команда сначала изготовила деталь и только потом решила, что именно будет измерять, технологический выбор уже сделан слишком рано.
Где в таком процессе уместна промышленная 3D-печать Yidimu
Среди текущих промышленных моделей сайта представлен Eternal M2, который позиционируется для фотополимерного изготовления прототипов корпусов, инженерных деталей, сборочных проверочных моделей и небольших серий. Конкретную применимость всё равно необходимо определять по геометрии, материалу, требованиям к поверхности, размерам и дальнейшему назначению детали.
Именно поэтому при сравнении с CNC правильнее отправлять на техническую оценку не вопрос «какой принтер лучше», а CAD-модель и требования к проверке.
Практическое правило для технологического совещания
Если команда спорит, что выбрать — 3D-печать или ЧПУ, положите рядом с CAD-моделью чертёж или список требований и задайте вопросы в таком порядке:
- Что мы должны узнать из этой детали?
- Какие характеристики действительно критичны?
- Должен ли материал совпадать с конечным?
- Какие поверхности являются базами?
- Какие размеры необходимо измерять?
- Будет ли конструкция ещё изменяться?
- Сколько экземпляров требуется?
- Что произойдёт после получения результата?
После этого выбор обычно становится значительно понятнее.
Если требуется быстро проверить форму и исправить CAD, сначала имеет смысл оценить 3D-печать.
Если проверяется свойство окончательного материала или деталь должна соответствовать требованиям к механообработанному компоненту, CNC может быть приоритетным.
Если проект проходит обе стадии, наиболее рациональным может быть не выбор победителя, а последовательность:
3D printing for early physical validation
→ design correction
→ CNC or another appropriate production process
Таким образом, вопрос «3D печать или ЧПУ» — это не спор двух технологий. Это задача правильного распределения производственных процессов по стадиям инженерной разработки.
