
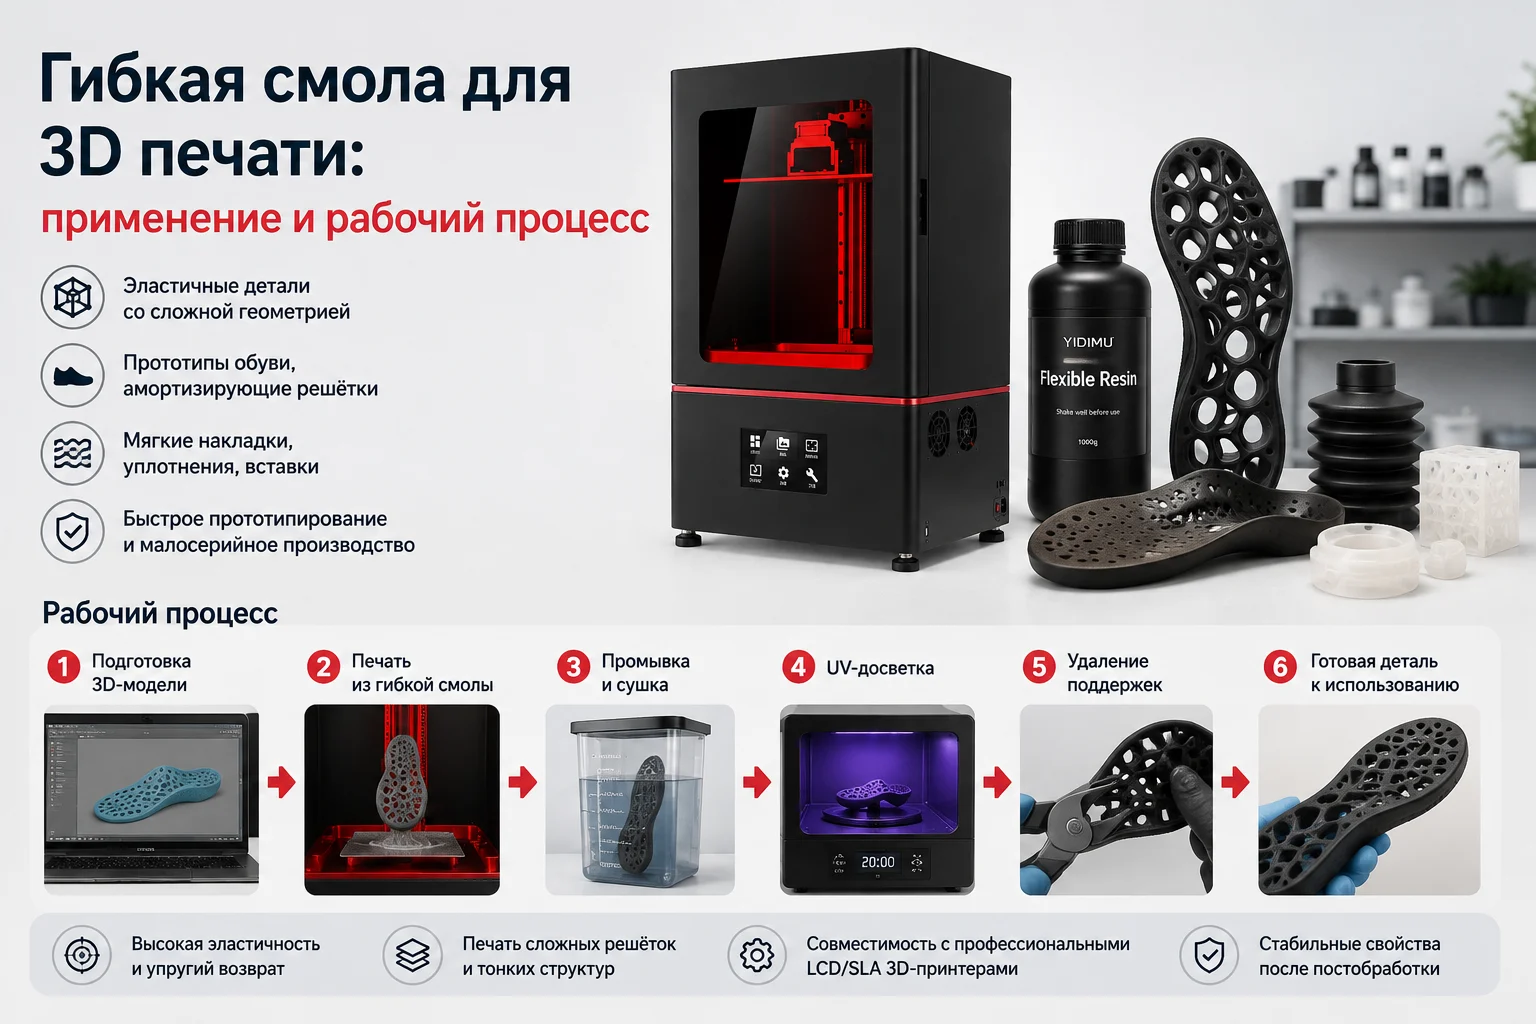
Гибкая смола для 3D печати — это фотополимерный материал, из которого после печати и постобработки получают эластичные или полугибкие детали. Такие смолы используют для мягких прототипов, амортизирующих решёток, обувных элементов, защитных вставок, уплотнений, гибких корпусов и других изделий, где жёсткий фотополимер не подходит. Но выбирать материал только по обозначению Shore A недостаточно. На реальное поведение детали влияют состав смолы, геометрия, ориентация, режим экспозиции, поддерживающие структуры, промывка и UV-досветка.
Где гибкая фотополимерная смола действительно полезна
Главное преимущество такого материала — возможность получить сложную эластичную геометрию непосредственно из цифровой модели, без изготовления отдельной пресс-формы.
Это особенно полезно при разработке:
- решётчатых амортизирующих структур;
- прототипов подошв и элементов обуви;
- мягких накладок, ручек и защитных элементов;
- сильфонов и гибких соединительных деталей;
- элементов мягкой робототехники;
- носимых изделий и эргономичных компонентов;
- функциональных прототипов, которые нужно сжимать, сгибать или проверять на посадку.
Для обувных и спортивных изделий особенно интересны решётчатые структуры: изменяя геометрию ячеек, толщину перемычек и плотность решётки, можно менять локальную жёсткость конструкции без изготовления новой формы. Поэтому 3D-печать гибких материалов хорошо подходит для этапов R&D и проверки нескольких вариантов конструкции.
Но здесь есть важный нюанс. Гибкая фотополимерная смола — не то же самое, что литой силикон или термопластичный TPU. Даже если готовая деталь похожа на них по мягкости, долговечность, сопротивление разрыву, усталостное поведение, химическая стойкость и старение необходимо проверять отдельно для конкретного материала и условий эксплуатации.
Какие параметры смотреть при выборе смолы
На практике чаще всего сначала спрашивают: «Какая у неё твёрдость — 50A, 70A или 90A?» Это полезный параметр, но он не даёт полного представления о материале.
ASTM D2240 определяет Shore hardness как измерение сопротивления материала вдавливанию и прямо указывает, что между таким показателем и фундаментальными механическими свойствами материала нет простой однозначной зависимости.
Поэтому для инженерной задачи желательно оценивать несколько характеристик одновременно.
| Параметр | Что он помогает понять |
|---|---|
| Shore A | Насколько мягкой или жёсткой ощущается поверхность |
| Удлинение при разрыве | Насколько сильно материал может деформироваться перед разрушением |
| Прочность на разрыв | Какую растягивающую нагрузку выдерживает образец |
| Сопротивление раздиру | Насколько легко надрыв распространяется дальше |
| Упругий возврат | Как деталь восстанавливает форму после деформации |
| Поведение при циклической нагрузке | Что происходит после многократного сжатия или изгиба |
| Совместимость с принтером | Подходит ли материал по длине волны и процессу экспонирования |
| Режим постобработки | Какая очистка, сушка и UV-досветка требуются материалу |
Именно поэтому смотреть только на один параметр не стоит. Две смолы одинаковой твёрдости Shore A могут заметно отличаться по растяжению, разрыву, возврату формы и поведению тонких элементов.
При подборе материала имеет смысл сначала определить функцию изделия, а уже затем выбирать среди фотополимерных смол.
Почему гибкие смолы сложнее печатать, чем обычные жёсткие
Проблема обычно не в том, что материал «слишком мягкий», а в том, что гибкая деталь иначе ведёт себя во время формирования каждого слоя.
Ориентация и поддержки
При отделении нового слоя возникают нагрузки. У гибкой детали сама модель и поддержки могут деформироваться сильнее, чем у жёсткой смолы. Поэтому большая площадь поперечного сечения, тонкие длинные элементы и слабые изолированные поддержки требуют особого внимания.
Например, технические рекомендации Formlabs для одной из гибких смол предусматривают более плотную поддержку крупных сечений и предупреждают о риске длинных изолированных поддержек. Конкретные численные параметры относятся именно к этому материалу, но общий принцип хорошо показывает, почему настройки от жёсткой смолы нельзя механически переносить на эластомерную.
Для решёток дополнительно нужно проверить:
- не останется ли жидкая смола внутри закрытых ячеек;
- можно ли нормально удалить поддержки;
- не слишком ли тонкие перемычки;
- не будет ли деформироваться большая плоская поверхность;
- доступна ли внутренняя структура для очистки.
Экспозиция должна соответствовать конкретной смоле
Универсального времени экспозиции для «гибкой смолы» не существует. Оно зависит от состава материала, оборудования, источника света, толщины слоя и других параметров процесса.
Слишком слабое отверждение может привести к нестабильной геометрии и проблемам с формированием слоёв. Но увеличивать экспозицию «с запасом» тоже неправильно: это может изменить размеры мелких элементов и механическое поведение детали.
Использовать нужно профиль, рекомендованный или проверенный для конкретной комбинации принтера и материала.
Рабочий процесс: от модели до готовой гибкой детали
Для профессиональной печати удобнее рассматривать не принтер отдельно, а всю технологическую цепочку.
1. Определить требования к детали.
До подготовки файла нужно понимать размеры, требуемую мягкость, характер деформации, поверхность, условия работы и предполагаемую нагрузку. Для функционального изделия полезнее иметь требования к детали, чем просто запрос «нужна смола 60A».
2. Проверить 3D-модель.
Оцениваются стенки, отверстия, полости, решётки, тонкие соединения и потенциальные зоны разрыва. Для гибких изделий особенно важно заранее предусмотреть возможность очистки внутренних каналов.
3. Выбрать ориентацию и поддержки.
Ориентация должна учитывать площадь слоя, устойчивость детали, качество функциональных поверхностей и последующее снятие поддержек. Место контакта поддержки с тонкой гибкой стенкой может стать зоной повреждения при удалении.
4. Печатать по проверенному профилю материала.
Толщина слоя, экспозиция и остальные параметры должны соответствовать конкретной смоле и оборудованию. Разрешение экрана или размер XY-пикселя сами по себе не гарантируют точность готовой детали.
5. Тщательно промыть и полностью высушить.
Особенно внимательно очищают решётки, полости и внутренние каналы: там легко остаётся неотверждённый материал. Производители гибких фотополимеров также указывают на необходимость полной сушки перед последующим отверждением.
Метод и продолжительность промывки следует брать из документации конкретной смолы, а не переносить с другого материала.
6. Выполнить UV-досветку по требованиям материала.
Постполимеризация — часть формирования конечных свойств фотополимерной детали. Режим может заметно влиять на поверхность и механические характеристики, поэтому самостоятельно выбирать время только по принципу «чем дольше, тем лучше» не стоит. Производители гибких инженерных смол задают собственные процедуры постотверждения для конкретных материалов.
Для организации этого этапа можно использовать специализированную UV-камеру для постобработки, но режим всё равно должен соответствовать используемой смоле.
Как проверить результат перед серийной печатью
Сразу после удачного первого запуска переходить к партии рискованно.
Для гибкой функциональной детали полезно проверить:
- фактические размеры после полной постобработки;
- посадку с сопрягаемыми компонентами;
- состояние мест удаления поддержек;
- изгиб и сжатие;
- восстановление формы;
- образование надрывов в тонких участках;
- поведение решётки под реальной нагрузкой;
- повторяемость нескольких деталей из разных запусков.
Если изделие будет постоянно сжиматься, растягиваться или изгибаться, одного ручного теста недостаточно. Желательно выполнить испытание, максимально похожее на реальный рабочий цикл.
Именно тестовый образец позволяет понять, подходит ли сочетание «модель — смола — принтер — параметры — постобработка» для конкретного проекта. На российском сайте Yidimu также рассматривает подготовку файла, печать, промывку, сушку и UV-досветку как единый производственный процесс, а для гибких систем рекомендует проверку реальной детали до запуска серии.
Когда лучше рассмотреть другой материал или технологию
Гибкая фотополимерная печать особенно сильна в прототипировании, персонализации, сложных решётках и небольших партиях. Но она не обязана быть лучшим решением для любого эластичного изделия.
Если требуется производство десятков тысяч одинаковых деталей, длительная работа под высокой циклической нагрузкой, контакт с агрессивными химическими средами или строго заданная долговечность в течение нескольких лет, стоит сравнить 3D-печать с литьём TPU, силикона или другого промышленного эластомера.
То же относится к конечным медицинским изделиям и длительному контакту с телом: такие применения нельзя определять только по тому, что материал мягкий. Необходимы соответствующая документация и подтверждение назначения конкретной смолы.
Отдельно нужно организовать безопасную работу с жидкими фотополимерами и средствами очистки. NIOSH рекомендует учитывать вентиляцию, средства защиты и требования SDS, поскольку неотверждённые смолы и растворители могут создавать риски для кожи и дыхательных путей.
Если задача связана с обувной разработкой, амортизирующими структурами или мягкими функциональными прототипами, можно дополнительно посмотреть решения для 3D-печати обувных компонентов.
Перед покупкой оборудования или заказом большой партии разумнее всего напечатать реальную рабочую деталь и оценить её после полного цикла постобработки. Если нужно подобрать материал, оборудование и процесс под конкретную геометрию, можно связаться с Yidimu и передать 3D-файл, размеры изделия, требуемую мягкость и условия его работы.
Полезные материалы
Гибкие смоляные 3D-принтеры для эластомерных деталей
Фотополимерные смолы для профессиональной 3D-печати
UV-камера для постобработки напечатанных деталей
3D-печать для разработки обуви и гибких компонентов
