Проверить 3D-принтер на своих деталях — значит отправить поставщику несколько реальных моделей, заранее договориться об условиях печати и оценить результат по тем же критериям, по которым вы будете принимать детали в работе. Не по фотографиям и не по демонстрационным образцам, а по размерам, посадкам, поверхности и повторяемости, измеренным после полной постобработки.
Коротко: порядок проверки
- Выберите несколько деталей, которые отражают ваши реальные задачи, и обязательно включите самую сложную.
- Отметьте на чертеже критичные размеры, допуски и базы измерения.
- Зафиксируйте условия: смола, толщина слоя, постобработка, количество копий.
- Попросите напечатать несколько копий в разных зонах платформы и хотя бы в двух отдельных запусках.
- Измеряйте детали после промывки, сушки и UV-досветки, при стабильной температуре и одним методом.
- Сравнивайте результат со своими критериями приёмки, а не с образцами других поставщиков «на глаз».
Почему демонстрационные образцы ничего не говорят о ваших деталях
Образцы на выставках и в каталогах подбирают так, чтобы показать сильные стороны процесса: мелкую детализацию, гладкую поверхность, сложную геометрию. Часто это детали, которые печатаются легко, а перед съёмкой их ещё и дорабатывают вручную. По такому образцу нельзя понять, как поведут себя ваша крупная плоская крышка, отверстие под подшипник или тонкое ребро жёсткости.
Для сравнения самих установок существуют стандартные тестовые артефакты — например, по ISO/ASTM 52902 оценивают геометрические возможности систем аддитивного производства. Это полезная база, но она описывает машину в целом. Ваша задача уже: выяснить, получится ли конкретная деталь из конкретного материала с нужной точностью — не один раз, а стабильно.
Важно понимать, что именно вы проверяете. Результат тестовой печати — это не «качество принтера», а работа всего процесса: принтер, смола, режим экспонирования, ориентация, поддержки, промывка, досветка и способ измерения. Если поменять хотя бы одно звено, результат тоже может измениться.
Какие детали отправить на тестовую печать
Обычно достаточно нескольких моделей, но они должны покрывать разные типы рисков. Одна проблемная деталь даёт больше информации, чем пять простых.
| Тип детали | Что она проверяет | На что смотреть |
|---|---|---|
| Деталь с посадками: отверстия, пазы, штифты, защёлки | Размерную точность и собираемость | Диаметры отверстий, зазоры, сборка с ответной деталью |
| Тонкостенная или мелкодетальная | Предел детализации для вашей геометрии | Стенки, рёбра, мелкие выступы, надписи, целостность после снятия поддержек |
| Крупная плоская | Склонность к короблению | Плоскостность до и после досветки |
| Самая крупная или самая высокая | Работу по всей рабочей зоне | Стабильность по высоте, следы на стенках, общее время печати |
| С внутренними каналами или полостями | Промывку и дренаж смолы | Остатки неотверждённой смолы, проходимость каналов |
| Лицевая деталь | Качество поверхности | Слоистость, следы поддержек на видимых поверхностях |
| Эластичная деталь (если нужна) | Сочетание материала и геометрии | Поведение при сжатии и изгибе, надрывы в тонких перемычках |
Не стоит отправлять только детали, в которых вы уверены. Если в номенклатуре есть деталь, которую сейчас не удаётся стабильно получить, — именно её и нужно проверить в первую очередь.
Что подготовить перед отправкой
- 3D-модели. Лучше передавать и STEP, и STL. При экспорте в STL задайте достаточно мелкую триангуляцию: при грубой сетке круглые отверстия превращаются в многогранники, и погрешность появляется ещё до печати.
- Чертёж или схему контроля. Отметьте критичные размеры, допуски и базы. Без этого поставщик будет измерять то, что удобно ему, а не то, что важно вам.
- Требования к материалу. Нужна жёсткость или гибкость, рабочая температура, внешний вид, условия эксплуатации. Если материал уже выбран, укажите его.
- Требования к поверхности. Какие поверхности лицевые и где следы поддержек недопустимы.
- Назначение и объём. Прототип, мастер-модель, оснастка или малая серия; сколько деталей в месяц планируется печатать.
- Условия конфиденциальности. Если конструкция закрыта, договоритесь об NDA до передачи файлов.
Как договориться об условиях печати
Самая частая ошибка — отправить файлы с просьбой «напечатайте, посмотрим». В итоге каждый поставщик печатает по-своему, и результаты невозможно сравнить между собой.
Материал
Тест имеет смысл только на той смоле, которую вы будете покупать. Отличная деталь из другого материала ничего не скажет о вашем будущем процессе.
Ориентация и поддержки
Есть два подхода. Можно позволить поставщику выбрать ориентацию самостоятельно — так вы увидите, насколько грамотно он готовит задания. Можно зафиксировать ориентацию самим — так удобнее сравнивать несколько поставщиков. В обоих случаях попросите скриншот подготовленного задания из слайсера с поддержками и раскладкой на платформе.
Количество копий и запусков
Одна удачная деталь не доказывает, что процесс стабилен. Попросите напечатать несколько копий одной модели в центре и у краёв платформы, а потом повторить задание отдельным запуском. Так проверяется повторяемость — между копиями, между зонами и между запусками.
Постобработка
Детали должны пройти ту же промывку, сушку и UV-досветку, которую вы будете выполнять у себя. Неполная досветка или, наоборот, тщательная ручная доработка делают тест непоказательным.
Протокол печати
Попросите вместе с деталями короткий протокол:
- модель принтера и материал;
- толщина слоя;
- ориентация, схема поддержек и раскладка на платформе;
- общее время печати задания;
- способ и время промывки, режим досветки;
- была ли ручная доработка — шлифовка, окраска, подгонка.
Полезно также попросить одну копию с неудалёнными поддержками: по ней видно, как расположены точки опоры и где останутся следы.
Как измерять и оценивать результат
Когда измерять
Детали из фотополимера могут менять размеры после досветки и при колебаниях температуры. Поэтому измеряйте их только после полного цикла постобработки, дайте выдержаться при комнатной температуре и записывайте, сколько времени прошло после печати. Нормальная температура для геометрических измерений по ISO 1 — 20 °C; если вы сравниваете свои измерения с измерениями поставщика, условия должны быть сопоставимы.
Чем измерять
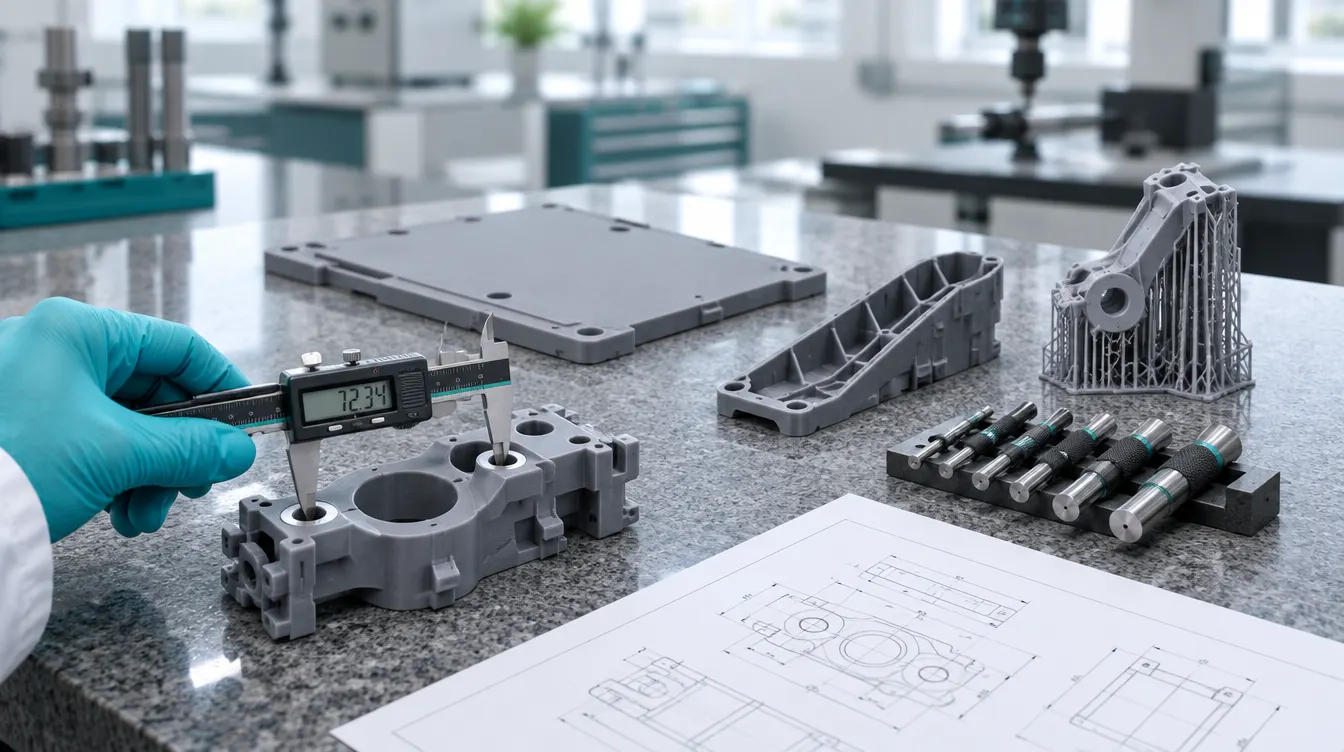
- Штангенциркуль подходит для наружных размеров, но на малых отверстиях даёт ненадёжный результат — для них лучше калиброванные штифты или нутромер.
- Плоскостность проверяют на поверочной плите щупом или индикатором.
- Для сложных поверхностей используют КИМ или 3D-сканирование со сравнением с CAD. У сканера есть собственная погрешность, а матирующий спрей добавляет слой на поверхность — это нужно учитывать при оценке малых отклонений.
Главное правило: одинаковый инструмент, одинаковая методика и одинаковые базы для всех образцов и всех поставщиков. Разницу между разрешением, точностью и повторяемостью мы подробно разбирали в статье о выборе высокоточного 3D-принтера.
Функциональная проверка
Цифры важны, но окончательный ответ часто даёт сборка. Соберите напечатанную деталь с реальной ответной частью, проверьте защёлки, резьбу, уплотнения, ход подвижных элементов. Деталь, которая формально вышла за допуск, может собираться нормально — и наоборот.
| Критерий | Как проверить | Признак проблемы |
|---|---|---|
| Критичные размеры | Измерение по чертежу после постобработки | Выход за допуск на нескольких копиях |
| Отверстия и посадки | Калиброванные штифты, сборка с ответной деталью | Тугая или свободная посадка, овальность |
| Коробление | Поверочная плита, щуп | Плоскость «уходит» после досветки |
| Тонкие элементы | Визуальный осмотр, лёгкая нагрузка | Недолив, трещины, излом при снятии поддержек |
| Поверхность | Осмотр при боковом освещении | Заметная слоистость или следы поддержек на лицевых зонах |
| Внутренние каналы | Продувка, осмотр на просвет | Остатки смолы, липкость внутри |
| Повторяемость | Сравнение копий из разных зон и запусков | Заметный разброс одного и того же размера |
| Время цикла | Протокол: печать, промывка, сушка, досветка | Реальный цикл заметно длиннее заявленного времени печати |
Как читать отклонения
Сам факт отклонения ещё не повод отказаться от оборудования. Важнее понять, какого оно типа.
- Систематическое. Все копии отличаются от модели одинаково — например, все размеры чуть больше номинала. Такое отклонение обычно можно компенсировать масштабированием или калибровкой экспозиции.
- Локальное. Отклонение связано с ориентацией или поддержками: коробится одна плоскость, отверстия по одной оси получаются меньше. Это решается изменением подготовки задания — попросите поставщика перепечатать деталь с другой ориентацией.
- Случайное. Один и тот же размер заметно гуляет между копиями, зонами платформы или запусками. Это самый серьёзный сигнал: разброс говорит о нестабильности процесса, и компенсация здесь не поможет.
У фотополимерной печати есть характерная особенность: из-за рассеяния света и переотверждения малые отверстия часто получаются меньше номинала, а мелкие выступы — больше. Спросите поставщика, как он это компенсирует, и проверьте, сохраняется ли результат при повторном запуске. Размер пикселя и разрешение экрана такие эффекты не предсказывают — их показывает только реальная деталь.
Чего тестовая печать не покажет
- Долгосрочную стабильность. Износ плёнки, старение экрана или источника света, дрейф параметров за месяцы работы за один тест не проявятся.
- Результат у вашего оператора. Тестовые детали обычно готовит опытный инженер поставщика. Уточните, передадут ли вам настройки, профили материала и обучение, чтобы ваш персонал получил такой же результат.
- Механические свойства и старение. Прочность, термостойкость, стойкость к UV и усталость нужно проверять отдельными испытаниями на итоговом материале и геометрии. Значения из технического паспорта смолы получены на стандартных образцах и не гарантируют поведение вашей детали.
- Соответствие медицинским требованиям. Для стоматологических и других медицинских задач тестовая печать не заменяет документацию на материал.
- Полную стоимость. По протоколу можно оценить время цикла и расход смолы, но стоимость владения складывается и из расходников, обслуживания, брака и труда оператора. Об этом — в статье о покупке промышленного 3D-принтера.
Тревожные признаки
- Поставщик не сообщает, на каком принтере и из какой смолы напечатаны детали.
- Детали прошлифованы, окрашены или подогнаны без предупреждения.
- Вместо деталей присылают только фотографии или собственные результаты измерений.
- Напечатана одна копия, повторный запуск не предлагается.
- Самую сложную деталь отказываются печатать без объяснения причин.
Последний пункт стоит оценивать спокойно: честный ответ «эту геометрию наш процесс стабильно не обеспечит» тоже полезен. Он экономит время и деньги больше, чем красивый, но случайный результат.
Тестовая печать ваших деталей в Yidimu
Yidimu выпускает фотополимерные 3D-принтеры, смолы и оборудование для постобработки, поэтому тест можно провести на полном цикле — от печати до промывки и UV-досветки. В зависимости от задачи подбирается оборудование: промышленный Eternal M2 для прототипов, мастер-моделей и малых серий, стоматологические Eternal Y8 и Eternal D1, а для эластичных деталей — Flex G2 и Flex Pro. Досветка выполняется в камере UV-отверждения.